
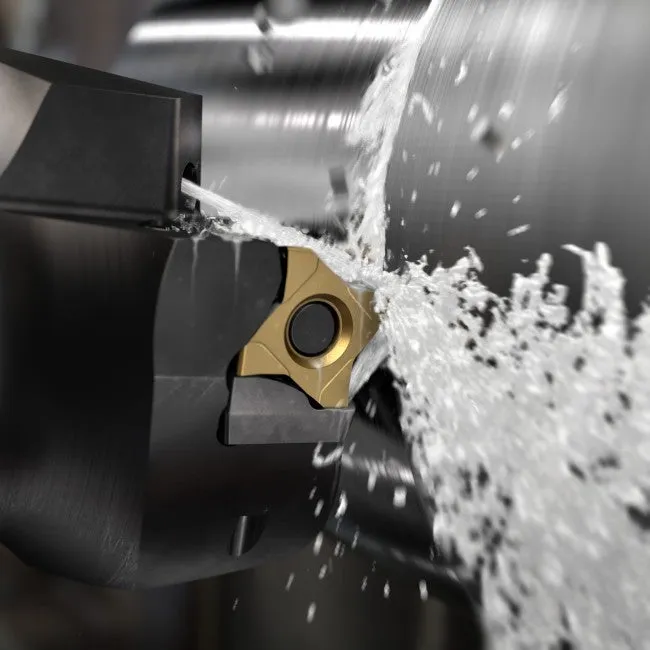
Chức năng chính của dung dịch tưới nguội là loại bỏ phoi, làm mát và bôi trơn giữa dụng cụ cắt và phôi. Nếu được áp dụng đúng cách, nó sẽ tối đa hóa sản lượng, tăng tính an toàn của quy trình và cải thiện hiệu suất của dụng cụ cắt cũng như chất lượng chi tiết.
Trong một số trường hợp, gia công không cần chất làm mát (gia công khô) có thể đem lại lợi ích về môi trường và chi phí. Hãy liên hệ với chúng tôi để được tư vấn cách lựa chọn dao cụ, biên dạng hình học và vật liệu dao tốt nhất cho gia công khô.
Nhiều ứng dụng yêu cầu chất làm mát để đạt được dung sai, chất lượng bề mặt và khả năng gia công. Khi chất làm mát đã được lựa chọn, nó phải được tối ưu hóa để phát huy tối đa tiềm năng thực sự.
Một số yếu tố của dung dịch tưới nguội có vai trò quan trọng đối với quá trình cắt:
- Loại dung dịch làm mát
- Đầu ra của dung dịch làm mát (vòi phun)
- Áp suất dung dịch làm mát
Loại dung dịch làm mát
Một số loại dung dịch làm mát được áp dụng trong gia công tiện:
- Nhũ tương: là phương pháp phổ biến nhất trên thị trường hiện nay, sử dụng hỗn hợp nước và dầu (5–10% dầu trong nước)
- Dầu: ở một số máy, dầu được dùng thay cho nhũ tương
- Dầu đặc: ở một số máy và dạng vật liệu gia công, dầu đặc được sử dụng thay cho nhũ tương
- Khí nén: được sử dụng để loại bỏ phoi nhưng không làm giảm nhiệt hiệu quả
- MQL – bôi trơn tối thiểu – khí nén với lượng dầu tối thiểu được thổi vào vùng gia công.
- Khí lạnh: một loại khí hóa lỏng được sử dụng làm chất làm mát để tối đa hóa hiệu quả làm mát
Nhũ tương, dầu đặc và khí có thể được cấp qua các đường làm mát trong của dao tiện. Khi nói đến dung dịch làm mát, thông thường chúng ta đề cập đến dung dịch làm mát dạng nhũ tương (coolant). Chất làm mát MQL và khí lạnh cần thiết bị đặc biệt.
Vòi phun
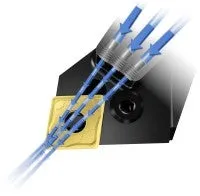
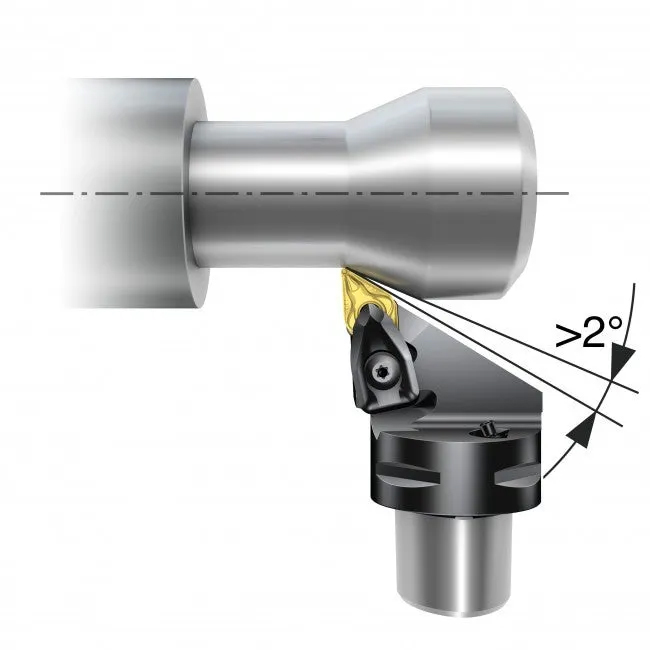
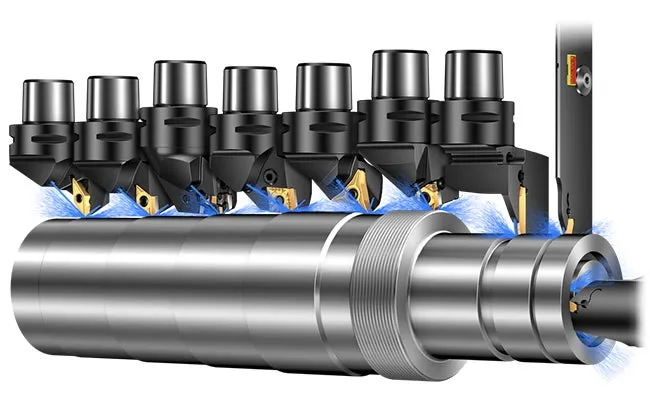
Hầu hết các dao tiện hiện đại đều được trang bị tưới nguội trong xuyên qua thân dao; nhiều loại thực sự cung cấp kết hợp tưới nguội chính xác trên (over coolant) và tưới nguội dưới (under coolant). Các đầu ra trên dao có thể thuộc các kiểu sau, mang lại lợi ích khác nhau cho gia công:
- Tưới nguội chính xác, hay tưới nguội chính xác trên (precision over coolant): một vòi phun (hoặc tương tự) hướng chùm dung dịch làm mát trực tiếp vào vùng cắt phía mặt trước. Giảm nhiệt độ và cải thiện kiểm soát phoi. Có thể dùng với áp suất cao để cải thiện gãy phoi
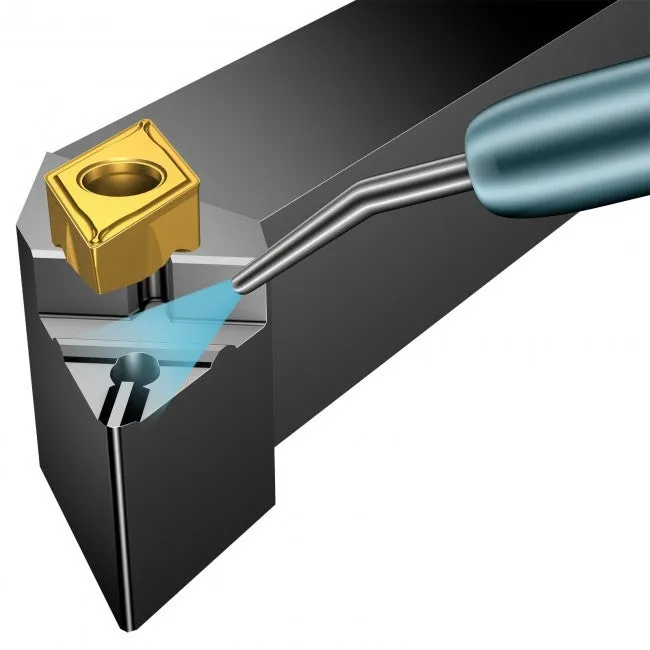
- Tưới nguội dưới: chùm dung dịch làm mát phía mặt sau, lấy nhiệt khỏi mảnh cắt hiệu quả và mang lại tuổi thọ dao dài hơn
- Đầu ra tưới nguội thông thường: ví dụ vòi phun điều chỉnh được, trong hầu hết trường hợp có đường kính đầu ra lớn hơn vòi tưới nguội chính xác. Mục đích là để dung dịch chảy phủ lên mảnh cắt và chi tiết trong quá trình gia công (có thể gọi là tưới nguội tràn — flood coolant). Các dao này không được thiết kế để dùng với áp suất cao
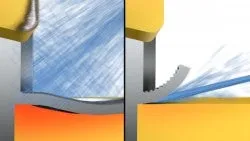
Tưới nguội thông thường so với tưới nguội chính xác
Tưới nguội chính xác
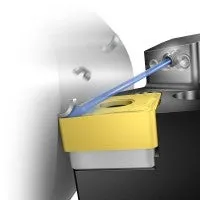
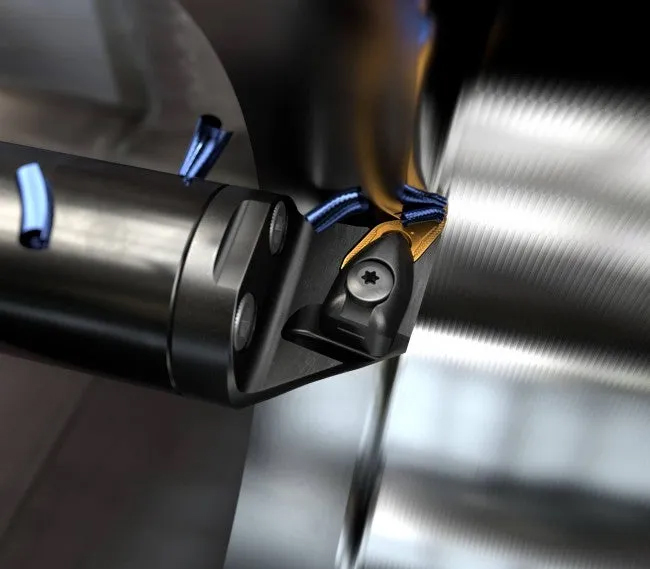
Dao tiện hiện đại có vòi phun cấp tưới nguội chính xác, hướng đúng vào vùng cắt phía mặt trước, kiểm soát gãy phoi và mang lại gia công ổn định. Để tối ưu khả năng máy và cải thiện thêm tuổi thọ dao cũng như hình thành phoi, việc cấp dung dịch và vận tốc dòng có thể tinh chỉnh bằng cách đổi đường kính vòi phun.
Tác dụng tích cực của tưới nguội chính xác bắt đầu ngay ở áp suất thấp, nhưng áp suất càng cao thì vật liệu càng khó gia công càng có thể được gia công thành công.
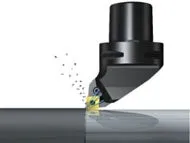
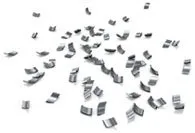
Với tưới nguội chính xác, bạn có kiểm soát phoi tốt hơn, tuổi thọ dao dài hơn, an toàn quy trình cao hơn và năng suất cao hơn.
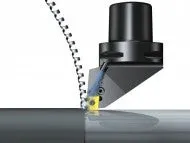
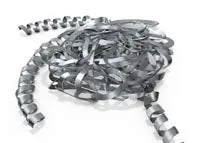
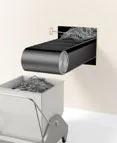
Không có tưới nguội chính xác, tắc phoi có thể thành vấn đề, gây dừng máy, phải gọi bảo dưỡng, tăng mòn dao và bề mặt gia công kém.
Tưới nguội dưới
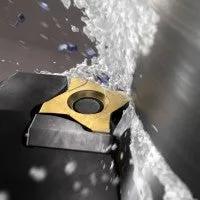
Các giải pháp tiện hiện đại nhất cũng được trang bị tưới nguội dưới. Tưới nguội dưới kiểm soát nhiệt trong vùng cắt, giúp cải thiện tuổi thọ dao và gia công ổn định, dự đoán được.
Tưới nguội dưới đã rất hiệu quả ngay ở áp suất thấp, nhưng áp suất càng cao thì hiệu quả tăng tuổi thọ dao càng rõ. Có thể tăng tốc độ cắt hoặc lượng tiến để cải thiện sản lượng.
Tưới nguội trên hay dưới? Hay cả hai?
Nếu dùng dao có cả tưới nguội trên (tưới nguội chính xác) và tưới nguội dưới, việc tắt tưới nguội trên có thể có lợi trong một số nguyên công. Điều này phụ thuộc nhiều vào vật liệu phôi, mác dao và thông số cắt bạn đang dùng.
Với các mác phủ mỏng, như mác PVD lựa chọn đầu tiên cho ISO S, nên dùng cả tưới nguội trên và dưới để bảo vệ mảnh cắt khỏi nhiệt và tránh biến dạng dẻo.
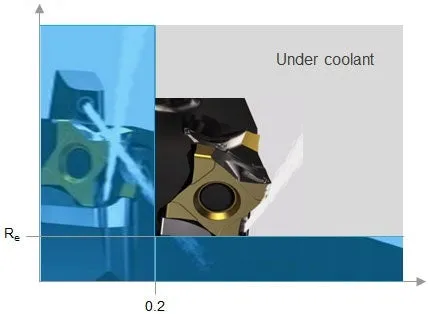
Các mác phủ dày, như mác CVD lựa chọn đầu tiên cho ISO P và ISO K, có khả năng bảo vệ nhiệt tốt trong lớp phủ. Các mác này trong ứng dụng thô đến trung bình có thể đạt tuổi thọ dao tốt nhất chỉ với tưới nguội dưới. Xem biểu đồ màu xanh và phần giải thích cho ISO P bên dưới.
Với các mác phủ trung bình, như mác CVD lựa chọn đầu tiên cho ISO M, khuyến nghị dùng cả tưới nguội trên và dưới. Tuy nhiên, nếu xuất hiện mòn miệng trong ứng dụng, hãy thử chỉ dùng tưới nguội dưới và so sánh tuổi thọ dao.
Khuyến nghị tưới nguội cho tiện thép

- Áp dụng tưới nguội dưới để tăng tuổi thọ dao
- Dùng tưới nguội trên (và tưới nguội dưới) khi cần kiểm soát phoi tốt hơn — thường cần trong vùng chiều sâu cắt (ap) và lượng tiến (fn) màu xanh
- Ngoài vùng màu xanh, tưới nguội trên có thể gây mòn lưỡi nhẹ và tăng mòn miệng. Mòn miệng có thể khó đánh giá, dẫn đến tuổi thọ dao không dự đoán được và bị rút ngắn. Vì vậy khuyến nghị tưới nguội dưới. (Nếu không có tưới nguội dưới, hãy dùng dao có đầu ra tưới nguội thông thường)
| ap (mm) | |
 |
fn (mm/r) |
Lợi ích của tưới nguội trên và dưới trên các vật liệu khác nhau
| Vật liệu phôi | Loại mác | Tưới nguội trên | Tưới nguội dưới |
 |
CVD PVD |
Kiểm soát phoi Kiểm soát phoi / Tuổi thọ dao |
|
 |
CVD PVD |
Kiểm soát phoi Kiểm soát phoi / Tuổi thọ dao |
|
 |
CVD Gốm |
Tuổi thọ dao Tuổi thọ dao |
Tuổi thọ dao |
 |
Không phủ PVD PCD (kim cương) |
Kiểm soát phoi / Tuổi thọ dao Kiểm soát phoi / Tuổi thọ dao Kiểm soát phoi / Tuổi thọ dao |
|
 |
PVD Gốm |
Kiểm soát phoi / Tuổi thọ dao Kiểm soát phoi |
Áp suất dung dịch làm mát
Tưới nguội áp suất cao làm tăng tiêu thụ năng lượng — cần xem xét từ góc độ bền vững và chi phí. Nhưng áp suất cao cũng có thể tăng năng suất theo nhiều cách.
Tưới nguội chính xác với áp suất cao
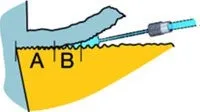
Áp suất cao trên máy kết hợp với vòi phun tạo ra tia dung dịch vận tốc cao, từ đó tạo nêm thủy lực. Tia dung dịch có ba tác dụng chính:
- Làm mát mảnh cắt hiệu quả hơn trong vùng tiếp xúc (A)
- Đẩy phoi nhanh khỏi mặt mảnh cắt, giảm mòn mảnh cắt (B)
- Hỗ trợ gãy phoi thành mảnh nhỏ hơn và thoát phoi khỏi vùng cắt
Dùng đúng áp suất
7–10 bar (100–150 psi)
Tưới nguội chính xác mang lại kiểm soát phoi tốt hơn và an toàn quy trình cao hơn trên thép và các vật liệu phổ biến khác. Nhờ độ chính xác, bạn có thể tăng thông số cắt mà vẫn giữ an toàn quy trình.
70–80 bar (1000–1200 psi)
Với áp suất cao hơn, bạn cũng có thể đạt được gãy phoi. Khi dùng biên dạng hình học thiết kế cho tưới nguội chính xác, kết quả còn tốt hơn.
150–200 bar (2200–2900 psi)
Với vật liệu khó gia công như thép không gỉ duplex và vật liệu HRSA, cần áp suất cao hơn. Dùng cán dao có vòi phun cấp tưới nguội chính xác và biên dạng hình học dành riêng cho tưới nguội chính xác.