
Tiện thép
Thép có thể được phân loại thành thép không hợp kim, thép hợp kim thấp và thép hợp kim cao — tất cả đều ảnh hưởng đến khuyến nghị gia công khi tiện.
Tiện thép không hợp kim
Phân loại vật liệu: P1.1
Thép không hợp kim có hàm lượng carbon đến 0.55%. Thép carbon thấp (C<0.25%) cần được chú ý đặc biệt vì khó gãy phoi và dễ bị bết do lẹo dao.
Để gãy và kiểm soát được phoi, hãy hướng đến lượng tiến cao nhất có thể. Khuyến khích sử dụng mảnh dao Wiper (có lưỡi gạt).
Sử dụng tốc độ cắt cao để tránh hiện tượng lẹo dao, vì nó có thể ảnh hưởng đến bề mặt gia công. Mảnh dao với cạnh sắc và hình học cắt nhẹ sẽ giảm xu hướng lẹo dao và ngăn ngừa hư hại cạnh dao.
Tiện thép hợp kim thấp
Phân loại vật liệu: P2.x
Khả năng gia công của thép hợp kim thấp phụ thuộc vào hàm lượng hợp kim và xử lý nhiệt (độ cứng). Với mọi vật liệu trong nhóm này, dạng mòn phổ biến nhất là mòn lõm mặt trước và mòn mặt sau. Với vật liệu đã tôi, biến dạng dẻo cũng là cơ chế mòn phổ biến do nhiệt độ cao hơn ở vùng cắt của mảnh dao.
Với thép hợp kim thấp chưa qua nhiệt luyện, lựa chọn đầu tiên là các grade và hình học chuyên biệt cho thép. Với vật liệu đã qua nhiệt luyện, nên sử dụng các grade cứng hơn như grade cho gia công gang, hoặc gốm hay CBN.
Tiện thép hợp kim cao
Phân loại vật liệu: P3.x
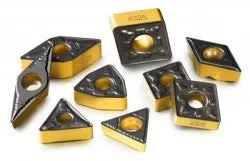
Thép hợp kim cao gồm thép carbon có tổng hàm lượng hợp kim trên 5%. Nhóm này bao gồm cả vật liệu mềm và vật liệu cứng. Khả năng gia công giảm khi hàm lượng hợp kim và độ cứng cao hơn.
Với thép hợp kim thấp, lựa chọn đầu tiên là các grade và hình học dành cho thép.
Thép có hơn 5% thành phần hợp kim và độ cứng trên 450 HB đòi hỏi cao hơn về khả năng chống biến dạng dẻo và độ bền cạnh. Cân nhắc sử dụng grade cứng hơn (grade gang, gốm và CBN).
Tiện thép không gỉ
Thép không gỉ có thể được phân loại thành ferritic/martensitic, austenitic và duplex (austenitic/ferritic), mỗi loại có khuyến nghị gia công riêng.
Tiện vật liệu ferritic và martensitic
Phân loại vật liệu: P5.1
Thép không gỉ này được phân loại là vật liệu thép, do đó có phân loại vật liệu P5.x. Khuyến nghị gia công chung cho loại thép này là các grade và hình học dành cho thép không gỉ.
Thép martensitic có thể được gia công ở trạng thái đã nhiệt luyện, đòi hỏi thêm khả năng chống biến dạng dẻo của mảnh dao. Cân nhắc sử dụng các grade CBN từ HRC = 55 trở lên.
Tiện thép không gỉ austenitic
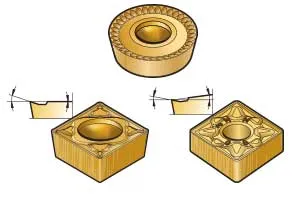
Phân loại vật liệu: M1.x và M2.x
Thép không gỉ austenitic là loại thép không gỉ phổ biến nhất. Nhóm này cũng bao gồm thép không gỉ siêu austenitic, được định nghĩa là thép không gỉ có hàm lượng Ni trên 20%.
Các grade và hình học khuyến nghị là dải sản phẩm dành cho thép không gỉ với lớp phủ CVD và PVD.
Với cắt gián đoạn nơi va đập phoi hoặc kẹt phoi là dạng mòn cơ học chính, hãy cân nhắc sử dụng lớp phủ PVD.
Những cân nhắc khác:
- Luôn sử dụng tưới nguội để giảm thiểu mòn lõm mặt trước và biến dạng dẻo, và chọn bán kính mũi dao lớn nhất có thể.
- Sử dụng mảnh dao tròn hoặc góc vào nhỏ để ngăn ngừa mẻ cạnh dao
- Hiện tượng sần bề mặt hoặc lẹo dao tích tụ thường xảy ra. Cả hai đều ảnh hưởng tiêu cực đến chất lượng bề mặt và tuổi thọ dụng cụ. Sử dụng cạnh sắc và/hoặc hình học có góc trước dương
Tiện vật liệu duplex (austenitic/ferritic)
Phân nhóm vật liệu: M3.4
Với thép không gỉ duplex hợp kim cao hơn, các ký hiệu như thép không gỉ siêu duplex hoặc thậm chí siêu duplex được sử dụng. Độ bền cơ học cao hơn khiến những vật liệu này khó gia công hơn, đặc biệt do sinh nhiệt cắt lớn, lực cắt lớn và khó kiểm soát phoi.
Khuyến cáo sử dụng các grade và hình học dành cho thép không gỉ với phủ CVD và PVD.
Những cân nhắc khác:
- Sử dụng tưới nguội để kiểm soát phoi tốt hơn và tránh biến dạng dẻo. Sử dụng tưới nguội trong, tốt nhất là hệ thống tưới nguội chính xác đến vị trí gia công.
- Sử dụng góc vào nhỏ để tránh mòn khía cạnh và hình thành ba via
Tiện gang
Gang xám (GCI)
Gang cầu (NCI)
Gang dẻo (MCI)
Gang graphit nén (CGI)
Gang dẻo đẳng nhiệt (ADI)
Gang là thành phần Fe-C có hàm lượng Si (1–3%) và hàm lượng C trên 2%. Đây là vật liệu phoi ngắn với khả năng kiểm soát phoi tốt trong hầu hết điều kiện.
Với phần lớn vật liệu gang, chúng tôi khuyến nghị sử dụng các grade và hình học dành cho gia công gang. Bạn cũng có thể sử dụng dao gốm hoặc CBN để gia công ở tốc độ cắt cao hơn.
Siêu hợp kim chịu nhiệt HRSA
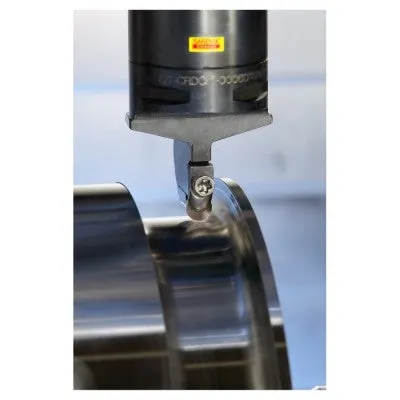
Siêu hợp kim có độ bền cơ học tuyệt vời và khả năng chống biến dạng từ từ (creep — xu hướng vật rắn di chuyển chậm hoặc biến dạng dưới ứng suất) ở nhiệt độ cao. Chúng cũng có khả năng chống ăn mòn/oxy hóa tốt. HRSA có thể được chia thành bốn nhóm vật liệu:
- Gốc niken (ví dụ Inconel)
- Gốc sắt
- Gốc coban
- Hợp kim titan (titan có thể tinh khiết hoặc có cấu trúc alpha và beta)
Khả năng gia công của cả HRSA và titan đều kém, đặc biệt ở trạng thái đã tôi cứng, đòi hỏi yêu cầu cụ thể đối với dụng cụ cắt. Điều quan trọng là sử dụng cạnh sắc để ngăn hình thành lớp vật liệu trắng có độ cứng và ứng suất dư khác nhau.
Vật liệu HRSA: Các grade phủ PVD và gốm thường được sử dụng khi tiện HRSA. Nên sử dụng hình học được tối ưu hóa cho HRSA.
Hợp kim titan: Chủ yếu sử dụng các grade không phủ và PVD. Nên sử dụng hình học được tối ưu hóa cho HRSA.
Dạng mòn dao phổ biến ở cả titan và HRSA là mòn khía cạnh. Thực hiện theo các hướng dẫn sau để có hiệu suất tối ưu:
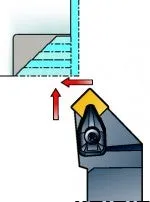
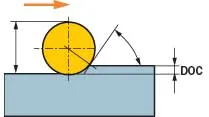
- Khuyến nghị sử dụng góc vào nhỏ hơn 45°
- Áp dụng tỷ lệ giữa bán kính mũi dao và chiều sâu cắt một cách hợp lý
- Khi cắt chéo hoặc cắt nhiều lát, khuyến nghị sử dụng chiều sâu cắt cao hơn 0,25 mm (0,0098 inch)
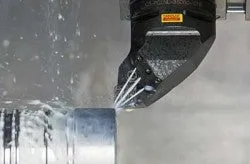
- Luôn phải sử dụng tưới nguội khi tiện HRSA và hợp kim titan, bất kể dùng mảnh dao carbide hay gốm. Lưu lượng tưới nguội phải cao và được định hướng đúng vị trí gia công.
- Khi sử dụng mảnh gốm, khuyến nghị nên vát mép trước để giảm thiểu nguy cơ mẻ dao khi vào và ra khỏi vùng cắt nhằm đạt hiệu suất tối ưu.
Tiện nhôm
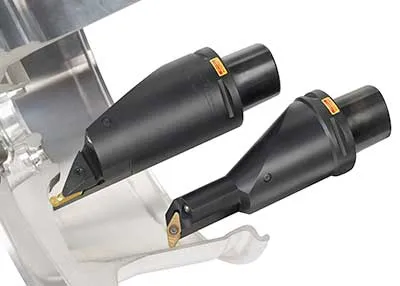
Nhóm này bao gồm các kim loại mềm không chứa sắt, ví dụ nhôm, đồng, đồng thau, hợp chất nền kim loại (MMC) và magiê. Khả năng gia công khác nhau tùy thuộc vào thành phần hợp kim, xử lý nhiệt và quy trình sản xuất (rèn, đúc, v.v.).
Tiện hợp kim nhôm
Phân nhóm vật liệu: N1.2
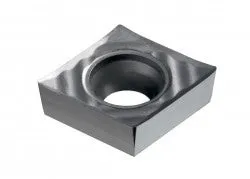
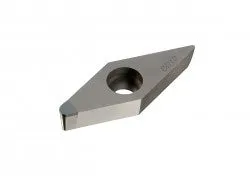
Luôn sử dụng mảnh dao có hình cơ bản với góc trước dương và cạnh sắc. Mảnh dao không phủ và phủ PCD là lựa chọn đầu tiên.
Với hợp kim nhôm có hàm lượng Si trên 13%, nên sử dụng mảnh dao PCD vì tuổi thọ dụng cụ của các loại dao carbide bị giảm đáng kể.
Tưới nguội được sử dụng chủ yếu nhằm mục đích thoát phoi
Tiện thép sau nhiệt luyện
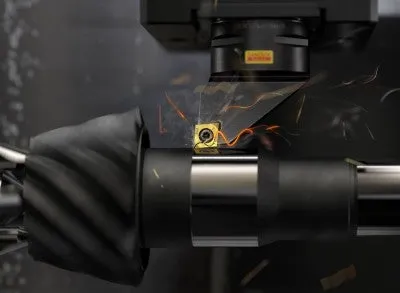
Tiện thép có độ cứng thường từ 55–65 HRC được định nghĩa là tiện chi tiết cứng và là giải pháp thay thế tiết kiệm chi phí cho mài. Tiện chi tiết cứng mang lại tính linh hoạt tốt hơn, thời gian hoàn thành ngắn hơn và chất lượng cao hơn.
Các grade Cubic Boron Nitride (CBN) là vật liệu dụng cụ cắt tối ưu cho tiện chi tiết cứng của thép tôi thấm và thép tôi cảm ứng. Với thép mềm hơn khoảng 55 HRC, sử dụng mảnh dao gốm hoặc carbide gắn kết.
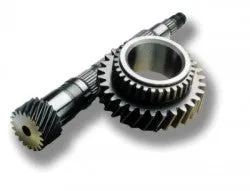
- Sử dụng grade dao CBN tối ưu để tiện các chi tiết cứng.
- Đảm bảo độ ổn định của máy và gá kẹp tốt
- Sử dụng chiều sâu cắt càng nhỏ càng tốt để đạt góc vào thấp và góc mài cạnh dao hợp lý nhằm cải thiện tuổi thọ dụng cụ
- Sử dụng mảnh dao lưỡi gạt (Wiper) để đạt chất lượng bề mặt tốt nhất