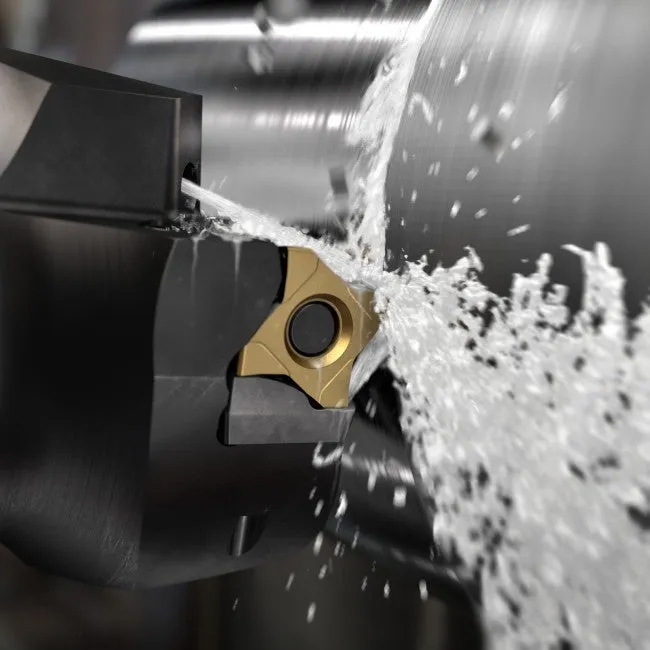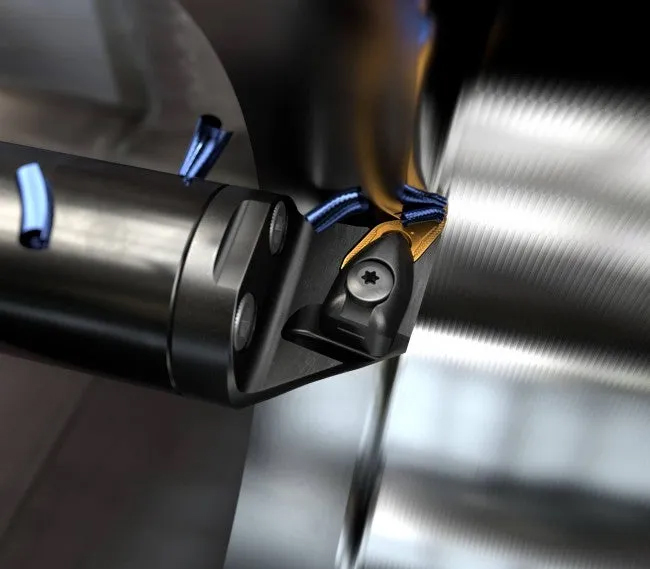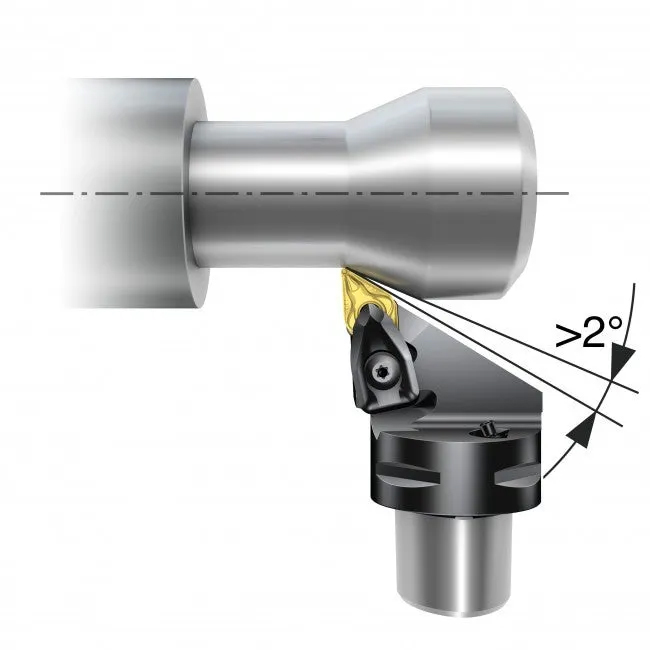


Trong cắt đứt và tiện rãnh, độ ổn định quy trình và năng suất là hai yếu tố quan trọng. Với cách setup và lựa chọn dụng cụ đúng, nhiều khó khăn khi cắt đứt có thể tránh được — ví dụ gờ thừa (pip/burr), gãy dao, kẹt phoi, bề mặt kém trên chi tiết có rãnh phức tạp, áp suất tưới nguội không phù hợp, độ vươn dài lớn và rung động cao, cuối cùng có thể khiến chi tiết đắt tiền bị loại. Để giúp tránh các khó khăn này và thực hiện cắt đứt / tiện rãnh thành công, dưới đây là một số khuyến nghị và mẹo.
Những điểm cần xem xét ban đầu khi cắt đứt và tiện rãnh
Các yếu tố ban đầu này sẽ ảnh hưởng đến việc chọn dụng cụ cắt đứt / tiện rãnh và cách áp dụng chúng.
Rãnh hoặc bề mặt gia công
Xem xét các yêu cầu chất lượng của rãnh hoặc bề mặt cần gia công:
- Loại ứng dụng (ví dụ cắt đứt hoặc tiện rãnh trong)
- Chiều sâu cắt
- Chiều rộng cắt
- Bán kính mũi dao
- Yêu cầu chất lượng (dung sai, độ nhám bề mặt…). Có cần mảnh dao kiểu Wiper để đạt bề mặt chấp nhận được không? Mảnh Wiper cho bề mặt tốt hơn ở cùng thông số cắt

Chi tiết gia công
Sau khi xem xét yêu cầu chất lượng, hãy nhìn vào chi tiết:
- Vật liệu có khả năng gãy phoi tốt không?
- Thoát / kiểm soát phoi có phải yếu tố then chốt không?
- Quy mô lô — một rãnh đơn lẻ hay sản xuất hàng loạt? Sản xuất hàng loạt thường đáng đầu tư dụng cụ Tailor Made tối ưu để tối đa năng suất
- Chi tiết có được kẹp chặt chắc chắn không?

Máy gia công
Các yếu tố về máy gồm:
- Độ cứng vững, công suất và mô-men xoắn — đặc biệt với chi tiết lớn
- Dung dịch cắt và cấp tưới nguội
- Có cần tưới nguội áp suất cao để gãy phoi với vật liệu phoi dài không?
- Thời gian thay dao / số lượng dao trên turret
- Giới hạn vòng quay (rpm), đặc biệt với magazine cấp phôi thanh và đường kính nhỏ
- Có sẵn trục phụ (sub-spindle) hoặc ụ chống tâm (tail stock) không?