
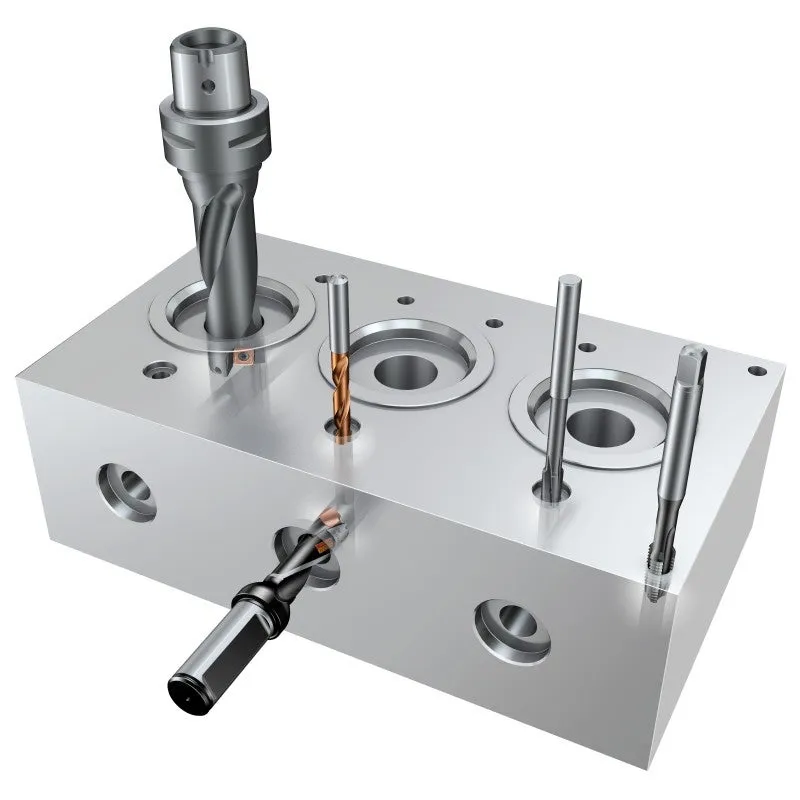
Khoan thường được thực hiện ở giai đoạn muộn của quy trình sản xuất, khi các nguyên công trước đã làm tăng giá trị của chi tiết ban đầu. Dù trông có vẻ đơn giản, khoan là nguyên công phức tạp và có thể gây hậu quả nghiêm trọng nếu dụng cụ trục trặc hoặc bị vận hành vượt quá khả năng.
Những yếu tố ban đầu cần cân nhắc khi khoan lỗ
1. Lỗ
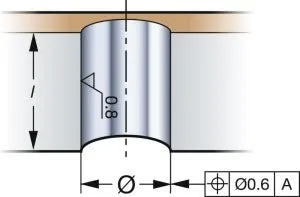
- Đường kính lỗ
- Chiều sâu lỗ
- Chất lượng lỗ
Loại lỗ và độ chính xác yêu cầu ảnh hưởng đến lựa chọn dụng cụ. Khoan có thể bị ảnh hưởng bởi bề mặt vào/ra không đều hoặc nghiêng, cũng như lỗ giao nhau.
Các loại lỗ
Lỗ thông

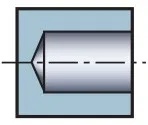
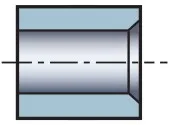
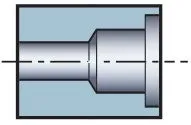
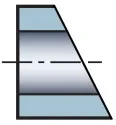
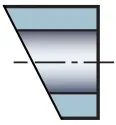
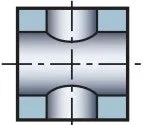

- Lỗ có độ hở cho bu lông
- Lỗ có ren vít
- Lỗ khoét côn
- Lỗ yêu cầu độ khít cao
- Lỗ cho ống (bộ trao đổi nhiệt)
- Lỗ tạo kênh dẫn
- Lỗ giảm trọng lượng để cân bằng
- Lỗ sâu / lỗ tưới nguội
2. Chi tiết
Vật liệu phôi
- Vật liệu có khả năng gãy phoi tốt không? Vật liệu phoi dài hay phoi ngắn?
- Khả năng gia công?
- Độ cứng vật liệu?
- Thành phần hợp kim?
Hình dạng chi tiết
- Chi tiết có đối xứng quay quanh lỗ không, tức là có thể gia công lỗ bằng mũi khoan không quay?
- Chi tiết có ổn định không, hay có tiết diện mỏng dễ gây rung?
- Chi tiết có thể được gá cố định không? Cần cân nhắc những vấn đề ổn định nào?
- Có cần kéo dài dụng cụ không? Có phải dùng độ vươn dụng cụ dài không?
Số lượng
Kích thước lô ảnh hưởng đến loại mũi khoan cần dùng.
- Lô lớn — dùng mũi khoan tối ưu, mũi khoan đặt làm theo yêu cầu
- Lô nhỏ — dùng mũi khoan tối ưu về tính đa năng
3. Máy
Điều quan trọng là biết cách thực hiện nguyên công khoan an toàn và năng suất trên máy. Máy ảnh hưởng đến lựa chọn:
- Loại nguyên công
- Loại đầu kẹp dụng cụ và/hoặc collet cần dùng
Luôn cân nhắc các yếu tố sau:
- Độ ổn định của máy, nói chung và đặc biệt là trục chính
- Tốc độ trục chính (rpm) có đủ cho đường kính nhỏ không?
- Hệ thống tưới nguội. Lưu lượng dung dịch cắt có đủ cho mũi khoan đường kính lớn không?
- Áp suất tưới nguội có đủ cho mũi khoan đường kính nhỏ không?
- Gá kẹp phôi. Có đủ ổn định không?
- Trục chính nằm ngang hay thẳng đứng? Trục chính nằm ngang giúp thoát phoi tốt hơn
- Công suất và mô-men xoắn. Công suất có đủ cho đường kính lớn không? Nếu không, có thể dùng mũi khoan khoét vòng (trepanning) hoặc nội suy xoắn ốc bằng dụng cụ phay thay thế không?
- Không gian kho dụng cụ có hạn chế không? Khi đó mũi khoan bậc và vát mép có thể là giải pháp phù hợp
Gá kẹp dụng cụ
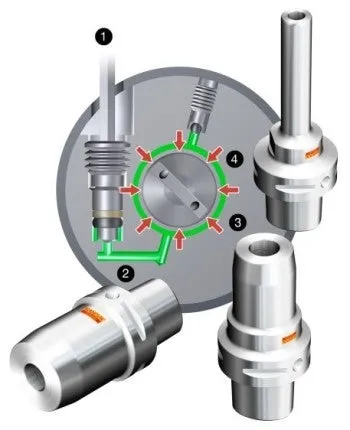
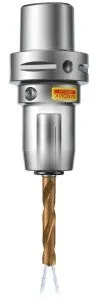
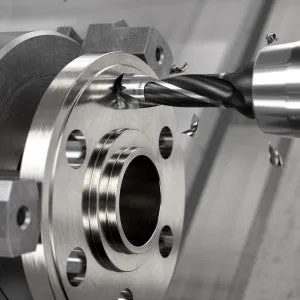
Năng suất không chỉ phụ thuộc vào mác và hình học, mà còn vào gá kẹp dụng cụ và khả năng kẹp chắc chắn, chính xác. Luôn dùng mũi khoan và độ vươn ngắn nhất có thể.
Hãy cân nhắc hệ thống dụng cụ mô-đun được thiết kế cho mọi nguyên công cắt kim loại, bao gồm tất cả phương pháp tạo lỗ. Với hệ thống như vậy, cùng một bộ dụng cụ cắt và adapter có thể dùng cho các ứng dụng và máy khác nhau. Điều này cho phép chuẩn hóa, dùng một hệ thống dụng cụ cho toàn bộ xưởng máy.
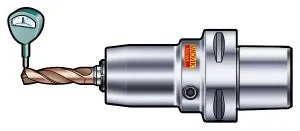
Độ đảo dụng cụ
Độ đảo dụng cụ tối thiểu là yếu tố then chốt để khoan lỗ thành công. Độ đảo không nên vượt quá 20 micron. Sự đồng tâm phải song song để đảm bảo:
- Dung sai lỗ chặt và độ thẳng tốt
- Bề mặt hoàn thiện tốt
- Tuổi thọ dụng cụ dài và ổn định
Lựa chọn phương pháp
Khoét bậc (counter bore) – chiến lược
Giải pháp một dụng cụ
- Khoan bậc / khoét bậc
- Mũi khoan loại 4/5
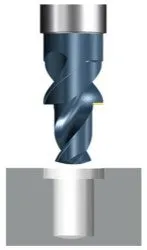
+ Dụng cụ đặt làm theo yêu cầu
+ Phương pháp nhanh nhất
Nhược điểm
– Ít linh hoạt hơn
Giải pháp hai dụng cụ
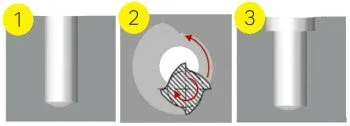
+ Dụng cụ tiêu chuẩn
+ Tương đối linh hoạt
Nhược điểm
– Hai dụng cụ
– Cần hai vị trí dụng cụ
– Thời gian chu kỳ dài hơn
Bậc và vát mép – chiến lược một mũi khoan
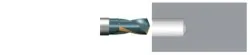
Tiêu chuẩn
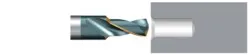
Mũi khoan 2 đường kính (pilot + đường kính thân)
Có pilot và vát mép. Không cắt theo đường kính thân
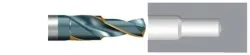
Mũi khoan 2 đường kính (pilot + đường kính thân)
Có pilot, vát mép và cắt theo đường kính thân
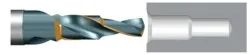
Mũi khoan 3 đường kính (pilot + bậc + đường kính thân)
Có pilot, bậc và vát mép. Không cắt theo đường kính thân
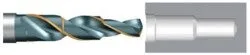
Mũi khoan 3 đường kính (pilot + đường kính thân)
Có pilot, bậc và vát mép, đồng thời cắt theo đường kính thân