
Giới thiệu
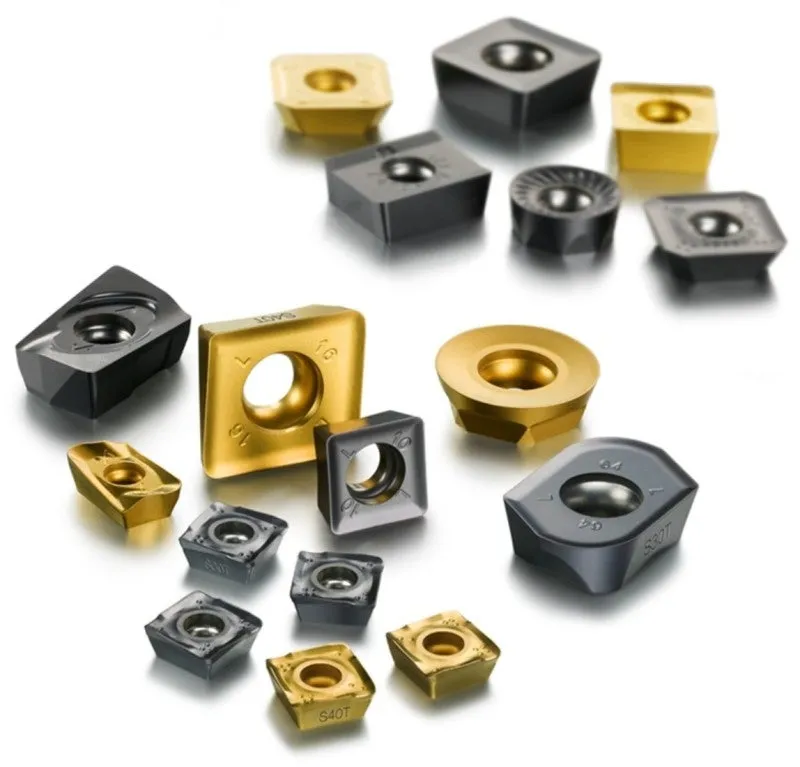
Việc lựa chọn vật liệu và mác dao cắt là yếu tố quan trọng khi lập kế hoạch cho một nguyên công cắt kim loại thành công.
Hiểu biết cơ bản về từng loại vật liệu dao cắt và hiệu suất của chúng là cần thiết để lựa chọn đúng. Các yếu tố cần xem xét gồm vật liệu phôi cần gia công, loại và hình dạng chi tiết, điều kiện gia công cũng như mức chất lượng bề mặt yêu cầu cho từng nguyên công.
Phần này cung cấp thông tin về từng loại vật liệu dao cắt, ưu điểm và khuyến nghị sử dụng tối ưu.
Các vật liệu dao cắt có sự kết hợp khác nhau giữa độ cứng, độ dai và khả năng chống mòn, và được chia thành nhiều mác với tính chất cụ thể. Nhìn chung, một vật liệu dao cắt phù hợp với ứng dụng nên:
- Cứng, để chống mòn mặt sau và biến dạng
- Dai, để chống gãy vỡ hàng loạt
- Không phản ứng với vật liệu phôi
- Ổn định về mặt hóa học, để chống oxy hóa và khuếch tán
- Chịu được thay đổi nhiệt đột ngột
Vật liệu dao cắt carbide phủ
- Lớp phủ – CVD
- Lớp phủ – PVD
- Carbide (hợp kim cứng)
Vật liệu dao cắt carbide phủ là gì?
Carbide phủ hiện chiếm 80–90% tổng số mảnh cắt. Thành công của nó với tư cách vật liệu dao cắt đến từ sự kết hợp độc đáo giữa khả năng chống mòn và độ dai, cùng khả năng được tạo hình thành các dạng phức tạp.
Carbide phủ kết hợp thân carbide với lớp phủ. Cùng nhau chúng tạo thành một mác được tùy chỉnh cho ứng dụng cụ thể.
Các mác carbide phủ là lựa chọn đầu tiên cho nhiều loại dao cắt và ứng dụng.
Lớp phủ – CVD

Định nghĩa và tính chất
CVD là viết tắt của Chemical Vapor Deposition (lắng đọng hơi hóa học). Lớp phủ CVD được tạo thành qua phản ứng hóa học ở nhiệt độ 700–1050°C.
Lớp phủ CVD có khả năng chống mòn cao và độ bám dính xuất sắc lên thân carbide.
Carbide phủ CVD đầu tiên là lớp phủ carbide titan đơn lớp (TiC). Sau đó xuất hiện lớp phủ alumina (Al2O3) và nitride titan (TiN). Gần đây hơn, các lớp phủ carbonitride titan hiện đại (MT-Ti(C,N) hoặc MT-TiCN, còn gọi là MT-CVD) được phát triển để cải thiện tính chất mác nhờ khả năng giữ nguyên giao diện carbide.
Lớp phủ CVD hiện đại kết hợp MT-Ti(C,N), Al2O3 và TiN. Tính chất lớp phủ liên tục được cải thiện về độ bám dính, độ dai và chống mòn thông qua tối ưu hóa vi cấu trúc và xử lý sau. Xem công nghệ Inveio™.
MT-Ti(C,N) – Độ cứng mang lại khả năng chống mòn mài mòn, giúp giảm mòn mặt sau.
CVD-Al2O3 – Trơ về mặt hóa học với độ dẫn nhiệt thấp, nên chống mòn miệng tốt. Đồng thời đóng vai trò hàng rào nhiệt để cải thiện khả năng chống biến dạng dẻo.
CVD-TiN – Cải thiện khả năng chống mòn và dùng để phát hiện mòn.
Xử lý sau – Cải thiện độ dai lưỡi cắt trong cắt gián đoạn và giảm xu hướng dính phoi (smearing).
Ứng dụng
Các mác phủ CVD là lựa chọn đầu tiên trong nhiều ứng dụng đòi hỏi khả năng chống mòn. Các ứng dụng này gồm tiện tổng quát và khoét thép, với khả năng chống mòn miệng nhờ lớp phủ CVD dày; tiện tổng quát thép không gỉ và các mác phay thuộc ISO P, ISO M, ISO K. Với khoan, mác CVD thường dùng cho mảnh cắt ngoại vi.
Lớp phủ – PVD
Định nghĩa và tính chất
Lớp phủ Physical Vapor Deposition (PVD — lắng đọng hơi vật lý) được tạo thành ở nhiệt độ tương đối thấp (400–600°C). Quá trình gồm bay hơi kim loại rồi phản ứng với, ví dụ, nitơ để tạo lớp phủ nitride cứng trên bề mặt dao cắt.
Lớp phủ PVD tăng khả năng chống mòn cho mác nhờ độ cứng. Ứng suất nén của chúng cũng tăng độ dai lưỡi cắt và khả năng chống nứt nhiệt (comb crack). Xem công nghệ Zertivo™.
Các thành phần chính của lớp phủ PVD được mô tả dưới đây. Lớp phủ hiện đại là sự kết hợp các thành phần này theo lớp tuần tự và/hoặc lớp phủ dạng lá mỏng (lamellar). Lớp phủ lá mỏng gồm nhiều lớp mỏng ở thang nanomet, làm lớp phủ cứng hơn nữa.
PVD-TiN – Nitride titan là lớp phủ PVD đầu tiên. Có tính chất đa dụng và màu vàng kim.
PVD-Ti(C,N) – Carbonitride titan cứng hơn TiN và tăng khả năng chống mòn mặt sau.
PVD-(Ti,Al)N – Nitride titan nhôm có độ cứng cao kết hợp khả năng chống oxy hóa, cải thiện tổng thể khả năng chống mòn.
PVD-oxide – Được dùng nhờ tính trơ hóa học và khả năng chống mòn miệng được tăng cường.
Ứng dụng
Các mác phủ PVD được khuyến nghị cho lưỡi cắt vừa dai vừa sắc, cũng như với vật liệu dễ dính phoi. Các ứng dụng này rất phổ biến và gồm toàn bộ dao phay ngón đặc và mũi khoan đặc, cũng như phần lớn các mác cho tiện rãnh, tiện ren và phay. Mác phủ PVD cũng được dùng rộng rãi cho ứng dụng tinh và làm mác mảnh cắt trung tâm trong khoan.
Carbide (hợp kim cứng)
Định nghĩa và tính chất
Carbide là vật liệu luyện kim bột; một tổ hợp của hạt carbide vonfram (WC) và chất kết dính giàu coban kim loại (Co). Carbide dùng cho cắt kim loại gồm hơn 80% pha cứng WC. Các carbonitride lập phương bổ sung cũng là thành phần quan trọng, đặc biệt ở các mác thiêu kết gradient. Thân carbide được tạo hình bằng ép bột hoặc đúc phun, rồi thiêu kết đến mật độ đặc hoàn toàn.
Kích thước hạt WC là một trong những thông số quan trọng nhất để điều chỉnh quan hệ độ cứng/độ dai của mác; hạt càng mịn thì độ cứng càng cao ở cùng hàm lượng pha kết dính.
Lượng và thành phần của chất kết dính giàu Co quyết định độ dai và khả năng chống biến dạng dẻo của mác. Ở cùng kích thước hạt WC, tăng lượng chất kết dính sẽ cho mác dai hơn, nhưng dễ bị mòn do biến dạng dẻo hơn. Hàm lượng kết dính quá thấp có thể tạo vật liệu giòn.
Carbonitride lập phương, còn gọi là pha γ, thường được thêm để tăng độ cứng nóng và tạo gradient.
Gradient được dùng để kết hợp khả năng chống biến dạng dẻo tốt hơn với độ dai lưỡi cắt. Carbonitride lập phương tập trung ở lưỡi cắt cải thiện độ cứng nóng đúng nơi cần thiết. Ngoài vùng lưỡi cắt, cấu trúc giàu chất kết dính và carbide vonfram ức chế vết nứt và gãy do đập phoi.
Ứng dụng
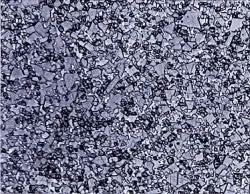
Kích thước hạt WC trung bình đến thô mang lại cho carbide sự kết hợp vượt trội giữa độ cứng nóng cao và độ dai. Chúng được dùng kết hợp với lớp phủ CVD hoặc PVD ở các mác cho mọi lĩnh vực.
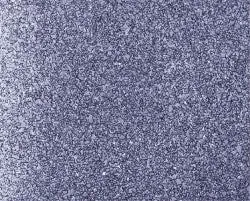
Kích thước hạt WC mịn hoặc dưới micron được dùng cho lưỡi cắt sắc với lớp phủ PVD nhằm tăng thêm độ bền của lưỡi sắc. Chúng cũng có khả năng chịu tải nhiệt và cơ chu kỳ vượt trội. Ứng dụng điển hình gồm mũi khoan carbide đặc, dao phay ngón carbide đặc, mảnh cắt cắt đứt và tiện rãnh, phay và các mác tinh.
Tính chất kép có lợi của gradient được áp dụng thành công kết hợp lớp phủ CVD ở nhiều mác lựa chọn đầu tiên cho tiện cũng như cắt đứt và tiện rãnh trên thép và thép không gỉ.
Vật liệu dao cắt carbide không phủ
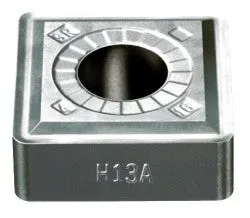
Vật liệu dao cắt carbide không phủ là gì?
Các mác carbide không phủ chiếm tỷ lệ rất nhỏ trong tổng danh mục dao cắt. Các mác này hoặc là WC/Co thuần, hoặc có hàm lượng cao carbonitride lập phương.
Ứng dụng
Ứng dụng điển hình của vật liệu dao cắt này là gia công HRSA (hợp kim siêu bền chịu nhiệt) hoặc hợp kim titan và tiện vật liệu đã tôi ở tốc độ thấp.
Tốc độ mòn của mác carbide không phủ nhanh nhưng có kiểm soát, với cơ chế tự mài sắc.
Vật liệu dao cắt cermet
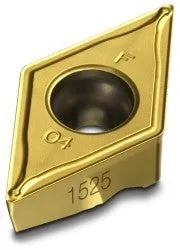
Vật liệu dao cắt cermet là gì?
Cermet là một loại carbide với các hạt cứng gốc titan. Tên cermet ghép từ ceramic (gốm) và metal (kim loại). Ban đầu, cermet là tổ hợp của TiC và niken. Cermet hiện đại không chứa niken và có cấu trúc được thiết kế gồm hạt lõi carbonitride titan Ti(C,N), pha cứng thứ hai (Ti,Nb,W)(C,N) và chất kết dính coban giàu W.
Ti(C,N) tăng khả năng chống mòn cho mác, pha cứng thứ hai tăng khả năng chống biến dạng dẻo, còn lượng coban quyết định độ dai.
So với carbide, cermet có khả năng chống mòn tốt hơn và xu hướng dính phoi thấp hơn. Ngược lại, nó cũng có cường độ nén thấp hơn và khả năng chịu sốc nhiệt kém hơn. Cermet cũng có thể được phủ PVD để tăng khả năng chống mòn.
Ứng dụng
Các mác cermet dùng trong ứng dụng dễ dính phoi, nơi tích tụ lưỡi cắt (built-up edge) là vấn đề. Mẫu mòn tự mài sắc giữ lực cắt thấp ngay cả sau thời gian dài trong cắt. Trong nguyên công tinh, điều này cho tuổi thọ dao dài, dung sai chặt và bề mặt sáng bóng.
Ứng dụng điển hình là tinh thép không gỉ, gang cầu, thép carbon thấp và thép ferit. Cermet cũng có thể dùng để khắc phục sự cố trên mọi vật liệu đen.
Gợi ý:
- Dùng lượng tiến và chiều sâu cắt thấp
- Đổi lưỡi mảnh cắt khi mòn mặt sau đạt 0,3 mm
- Tránh nứt nhiệt và gãy bằng cách gia công không dùng dung dịch làm mát
Vật liệu dao cắt gốm
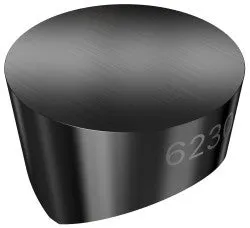
Vật liệu dao cắt gốm là gì?
Tất cả dao cắt gốm đều có khả năng chống mòn xuất sắc ở tốc độ cắt cao.
Có nhiều mác gốm dành cho nhiều ứng dụng khác nhau.
Gốm ôxít dựa trên ôxít nhôm (Al2O3), bổ sung zirconia (ZrO2) để ức chế nứt. Điều này tạo ra vật liệu rất ổn định về mặt hóa học, nhưng kém chịu sốc nhiệt.
(1) Gốm hỗn hợp được gia cường hạt bằng cách thêm carbide hoặc carbonitride lập phương (TiC, Ti(C,N)). Điều này cải thiện độ dai và độ dẫn nhiệt.
(2) Gốm gia cường whisker dùng whisker carbide silic (SiCw) để tăng mạnh độ dai và cho phép dùng dung dịch làm mát. Gốm gia cường whisker lý tưởng cho gia công hợp kim gốc Ni.
(3) Gốm nitride silic (Si3N4) đại diện cho một nhóm vật liệu gốm khác. Các tinh thể kéo dài tạo thành vật liệu tự gia cường với độ dai cao. Mác nitride silic thành công trên gang xám, nhưng thiếu ổn định hóa học hạn chế việc dùng trên các vật liệu phôi khác.
Sialon (SiAlON) kết hợp độ bền của mạng nitride silic tự gia cường với ổn định hóa học được tăng cường. Mác Sialon lý tưởng cho gia công hợp kim siêu bền chịu nhiệt (HRSA).

Ứng dụng
Các mác gốm có thể áp dụng trên nhiều ứng dụng và vật liệu, thường nhất ở nguyên công tiện tốc độ cao nhưng cũng trong tiện rãnh và phay. Tính chất riêng của từng mác gốm cho phép năng suất cao khi áp dụng đúng. Hiểu biết về khi nào và cách dùng mác gốm là quan trọng để thành công.
Hạn chế chung của gốm gồm khả năng chịu sốc nhiệt và độ dai chống gãy.
Vật liệu dao cắt boron nitride lập phương đa tinh thể
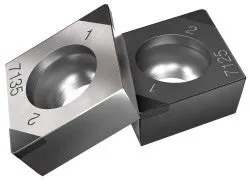
Vật liệu dao cắt boron nitride lập phương đa tinh thể là gì?
Boron nitride lập phương đa tinh thể, CBN, là vật liệu dao cắt có độ cứng nóng xuất sắc, có thể dùng ở tốc độ cắt rất cao. Nó cũng thể hiện độ dai tốt và khả năng chịu sốc nhiệt.
Các mác CBN hiện đại là tổ hợp gốm với hàm lượng CBN 40–65%. Chất kết dính gốm tăng khả năng chống mòn cho CBN, vốn dễ bị mòn hóa học. Một nhóm mác khác là mác CBN hàm lượng cao, với 85% đến gần 100% CBN. Các mác này có thể có chất kết dính kim loại để tăng độ dai.
CBN được hàn cứng lên thân mang carbide để tạo thành mảnh cắt. Công nghệ Safe-Lok™ tăng cường thêm liên kết đầu cắt CBN trên mảnh cắt âm.
Ứng dụng
Các mác CBN chủ yếu dùng cho tiện tinh thép đã tôi, với độ cứng trên 45 HRc. Trên 55 HRc, CBN là vật liệu dao cắt duy nhất có thể thay thế phương pháp mài truyền thống. Thép mềm hơn, dưới 45 HRc, chứa hàm lượng ferit cao hơn, ảnh hưởng tiêu cực đến khả năng chống mòn của CBN.
CBN cũng có thể dùng cho thô tốc độ cao gang xám trong cả nguyên công tiện và phay.
Vật liệu dao cắt kim cương đa tinh thể

Vật liệu dao cắt kim cương đa tinh thể là gì?
PCD là tổ hợp hạt kim cương được thiêu kết cùng chất kết dính kim loại. Kim cương là vật liệu cứng nhất, và do đó chống mài mòn nhất trong mọi vật liệu. Với tư cách vật liệu dao cắt, nó có khả năng chống mòn tốt nhưng thiếu ổn định hóa học ở nhiệt độ cao và dễ hòa tan trong sắt.
Ứng dụng
Dao cắt PCD bị giới hạn ở vật liệu không chứa sắt, như nhôm silic cao, vật liệu tổ hợp nền kim loại (MMC) và nhựa gia cường sợi carbon (CFRP). PCD với tưới nguội tràn cũng có thể dùng trong ứng dụng siêu tinh titan.
Các mác Sandvik Coromant
Thông tin về danh mục mảnh cắt và mác của Sandvik Coromant có thể xem tại đây.
Với thông tin này, bạn có thể chọn mảnh cắt hoặc mác dựa trên vật liệu cắt hoặc lĩnh vực ứng dụng.