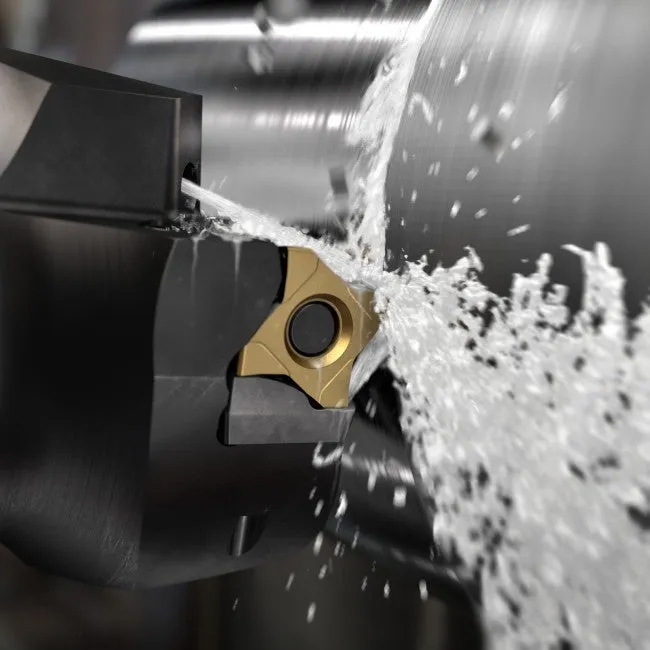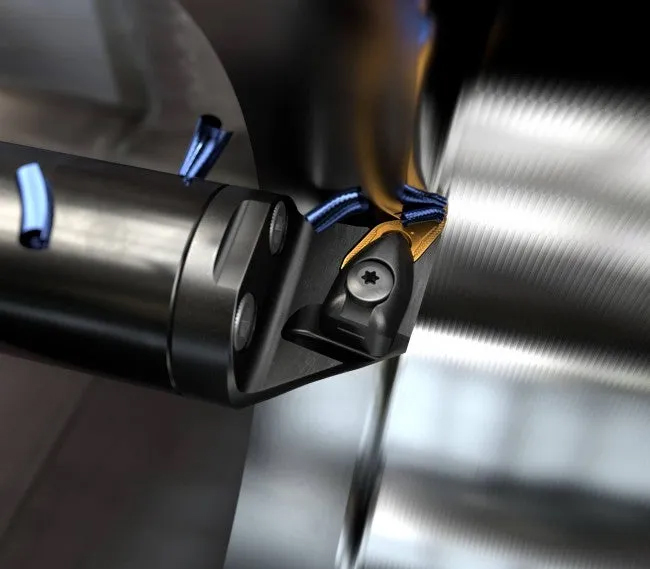

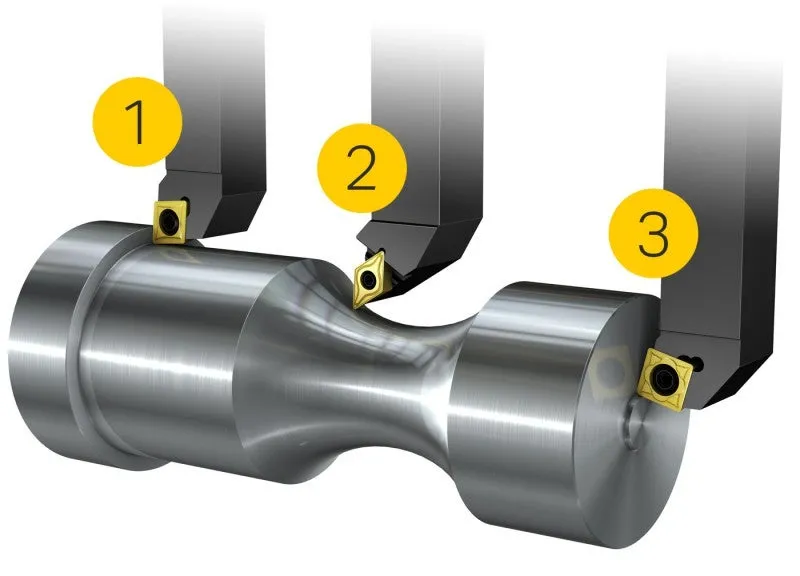
Tiện ngoài gia công đường kính ngoài của phôi. Vì tiện ngoài là một trong những nguyên công phổ biến và quen thuộc nhất, yêu cầu về kiểm soát phoi, độ tin cậy quá trình và chất lượng chi tiết rất cao. Các ứng dụng cơ bản của tiện ngoài gồm tiện dọc (1), tiện biên dạng (2) và tiện mặt đầu (3).
Với PrimeTurning™, bạn có thể tiện theo mọi hướng, với tốc độ bóc kim loại nhanh hơn và năng suất cao nhất.
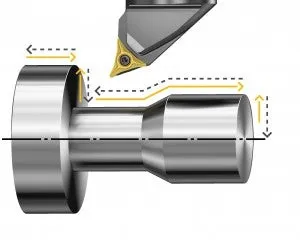
Tiện dọc
Trong tiện dọc, chuyển động tiến dao của dụng cụ theo hướng trục phôi, nghĩa là đường kính chi tiết sẽ được tiện xuống kích thước nhỏ hơn. Đây là nguyên công tiện phổ biến nhất.
Khi chọn dao cho tiện dọc, nên chọn trước hệ thống kẹp mảnh trên cán dao. Việc chọn phụ thuộc loại nguyên công và, ở mức độ nhất định, kích thước phôi. Thô trên phôi lớn có yêu cầu khác biệt rõ so với tinh trên chi tiết nhỏ.
Hình dạng mảnh dao
Nên chọn góc mũi lớn nhất phù hợp để tăng độ bền và hiệu quả chi phí.
Góc vào dao
Góc vào dao ảnh hưởng đến sự hình thành phoi. Ở góc vào 90° (góc dẫn 0°), chiều dày phoi bằng lượng tiến dao fn. Góc nhỏ hơn, 75–45° (góc dẫn 15–45°), sẽ giảm chiều dày phoi và cho phép tăng lượng tiến dao.
Cán dao
Nếu chi tiết có vai cần gia công, dùng dao có góc vào 91–95° (góc dẫn −1 đến −5°). Ưu tiên mảnh dạng C (80°).
Mảnh dạng D (55°) cho phép tiện biên dạng hoặc tiện dưới vai.
Nếu không có vai cần gia công, có thể tăng năng suất bằng mảnh vuông và góc vào 75° (góc dẫn 15°).


Tiện biên dạng

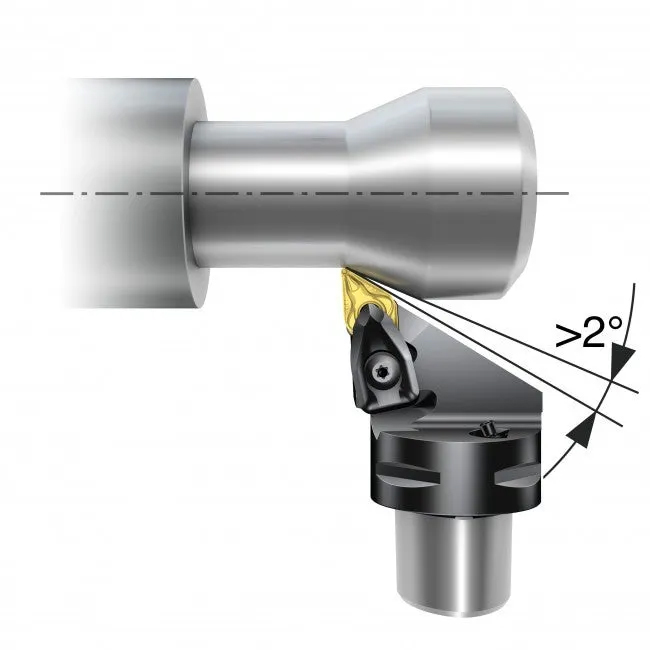
Trong tiện biên dạng, đường cắt có thể thay đổi về chiều sâu cắt, lượng tiến dao và tốc độ. Dao tiện biên dạng chịu biến thiên lớn về ứng suất và chiều sâu cắt do thay đổi hướng gia công và đường kính. Một trong những đặc tính quan trọng nhất của dao biên dạng là khả năng tiếp cận.
Hình dạng mảnh dao
Nên chọn góc mũi lớn nhất phù hợp để tăng độ bền và hiệu quả chi phí, nhưng phải cân nhắc góc mũi theo khả năng tiếp cận. Các góc mũi dùng phổ biến nhất là 35° và 55°.

Góc vào dao

Phân tích biên dạng phôi để chọn góc vào phù hợp nhất. Phải duy trì góc cắt tự do tối thiểu 2° giữa phôi và mảnh dao. Tuy nhiên, vì lý do độ nhám bề mặt và tuổi thọ dao, khuyến nghị góc vào tối thiểu 7° (góc dẫn 83°).
Cán dao
Lựa chọn đầu tiên là dao góc vào 93° (góc dẫn −3°) với mảnh dạng D (55°). Nếu cần góc dốc lớn hơn, dùng mảnh dạng V (35°).
Để tiện biên dạng theo hướng khác hoặc tạo thoát góc, chọn cán có góc vào 107–117° (góc dẫn −17 đến −27°).Dao tiện cho tiện biên dạng
Tiện mặt đầu

Trong tiện mặt đầu, dao tiến theo hướng kính về tâm, tại đầu mút phôi. Lực cắt hướng kính lớn, có thể gây võng chi tiết và đôi khi gây rung.
Hình dạng mảnh dao
Hình dạng mảnh nên chọn theo góc vào yêu cầu và theo khả năng tiếp cận hoặc tính linh hoạt cần cho phôi. Nên chọn góc mũi lớn nhất phù hợp để tăng độ bền và hiệu quả chi phí.
Góc vào dao

Giảm góc vào (tăng góc dẫn) có thể chuyển một phần lực hướng kính theo hướng trục về phía mâm cặp để tăng độ ổn định và giảm xu hướng rung.
Cán dao
Để tối ưu, chọn cán mảnh vuông với góc vào 75° (góc dẫn 15°).
Để linh hoạt, chọn cán mảnh thoi 80° hoặc mảnh trigon với góc vào 95° (góc dẫn −5°).Dao tiện cho tiện mặt đầu