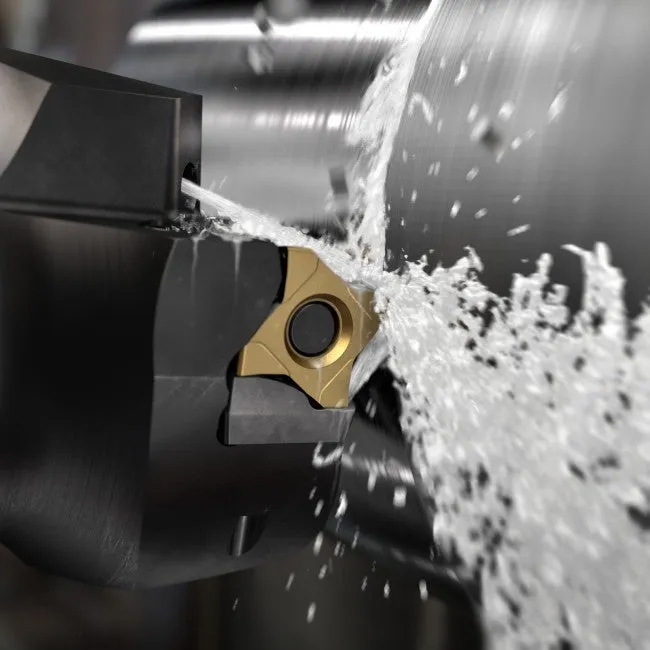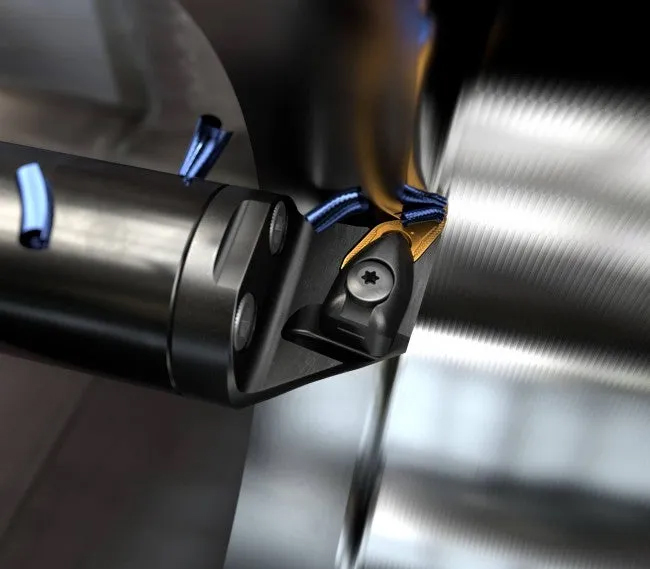

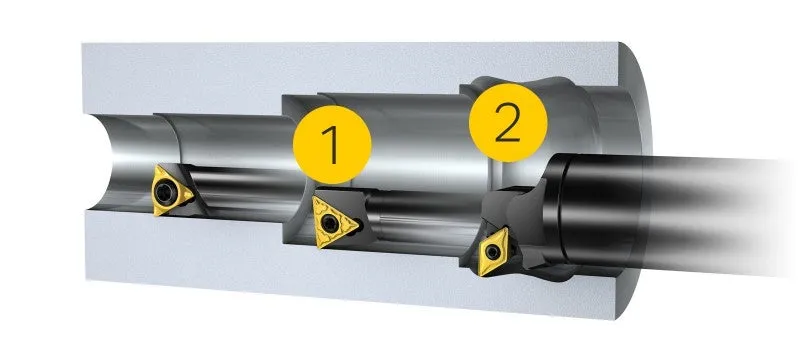
Tiện lỗ gia công đường kính trong của phôi. Độ nhô dài và thoát phoi kém là hai thách thức của tiện lỗ. Độ nhô dài có thể gây vấn đề về võng và rung. Rung và thoát phoi kém có thể làm vỡ mảnh dao. Khó khăn trong thoát phoi cũng dẫn đến độ nhám bề mặt kém.
Các ứng dụng cơ bản của tiện lỗ gồm tiện dọc (1) và tiện biên dạng (2).
Tiện dọc
Việc chọn dao bị hạn chế nhiều bởi đường kính lỗ và chiều dài chi tiết (chiều sâu lỗ kèm độ nhô). Quy tắc chung là chọn dao có độ nhô ngắn nhất và kích thước dao lớn nhất có thể.
Chọn đúng dao cho nguyên công, áp dụng đúng cách và kẹp chặt đều góp phần giảm thiểu võng và rung dao.
Hình dạng mảnh dao
Trong tiện lỗ, nên dùng mảnh dạng cơ bản dương vì lực cắt thấp hơn so với mảnh âm. Góc mũi nhỏ cùng bán kính mũi nhỏ cũng góp phần giảm lực cắt.
Góc vào dao
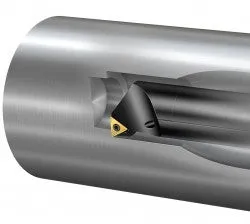
Góc vào dao ảnh hưởng đến hướng và độ lớn của lực hướng trục và hướng kính. Góc vào lớn (góc dẫn nhỏ) tạo lực cắt hướng trục lớn, trong khi góc vào nhỏ (góc dẫn lớn) tạo lực cắt hướng kính lớn. Khuyến nghị góc vào gần 90° (góc dẫn 0°) và không nhỏ hơn 75° (góc dẫn 15°).
Cán dao
Nếu chi tiết có vai cần gia công, chọn dao góc vào 91–95° (góc dẫn −1 đến −5°). Khuyến nghị dùng mảnh tam giác hoặc dạng D (55°).
Nếu cần lưỡi cắt bền hơn, chọn mảnh dạng C (80°).
Nếu không có vai cần gia công và điều kiện ổn định, tăng năng suất bằng mảnh vuông ở góc vào 75° (góc dẫn 15°).
Tiện biên dạng

Trong tiện biên dạng trong lỗ, dao chịu cả lực cắt hướng kính và tiếp tuyến. Lực hướng kính sẽ đẩy dao ra xa phôi, còn lực tiếp tuyến đẩy dao xuống dưới và ra xa đường tâm.
Khi tiện lỗ đường kính nhỏ, đặc biệt quan trọng là góc thoát của mảnh đủ lớn để tránh tiếp xúc giữa dao và thành lỗ.
Hình dạng mảnh dao
Trong tiện biên dạng, đường cắt có thể thay đổi về chiều sâu cắt, lượng tiến dao và tốc độ. Nên chọn góc mũi lớn nhất phù hợp về độ bền, hiệu quả chi phí và khả năng tiếp cận. Các góc mũi dùng phổ biến nhất là 55° và 35°.
Góc vào dao
Góc vào dao và bán kính mũi đều là yếu tố quan trọng đối với khả năng tiếp cận. Cần phân tích biên dạng phôi để chọn góc sao chép phù hợp nhất.
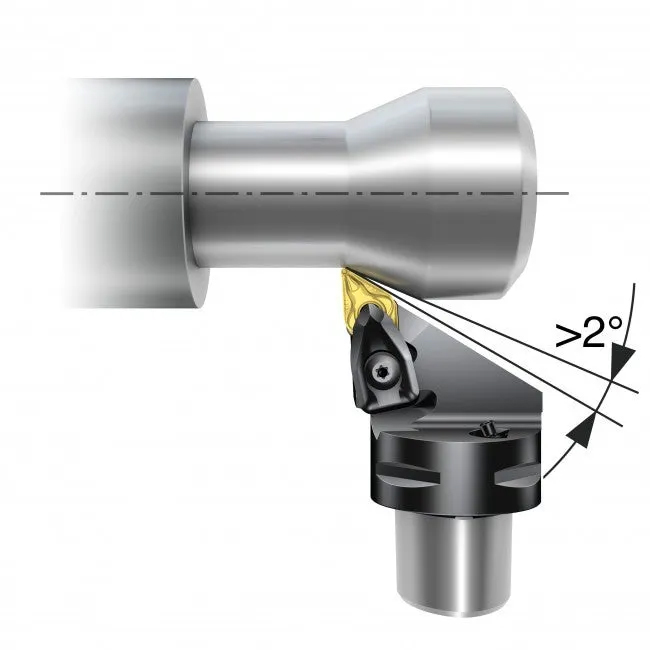
Phải duy trì góc cắt tự do tối thiểu 2° giữa phôi và mảnh dao. Tuy nhiên, vì lý do độ nhám bề mặt và tuổi thọ dao, khuyến nghị tối thiểu 7°.
Cán dao
Lựa chọn đầu tiên là dao góc vào 93° (góc dẫn −3°) với mảnh dạng D (55°). Nếu cần góc dốc lớn hơn, dùng mảnh dạng V (35°).
Để tiện biên dạng mặt đầu hoặc tạo thoát góc, chọn cán có góc vào 107–117° (góc dẫn −17 đến −27°).
Có các dao chuyên dụng cho tiện ngược (back boring), được thiết kế đặc biệt để gia công vai theo hướng ngược lại.