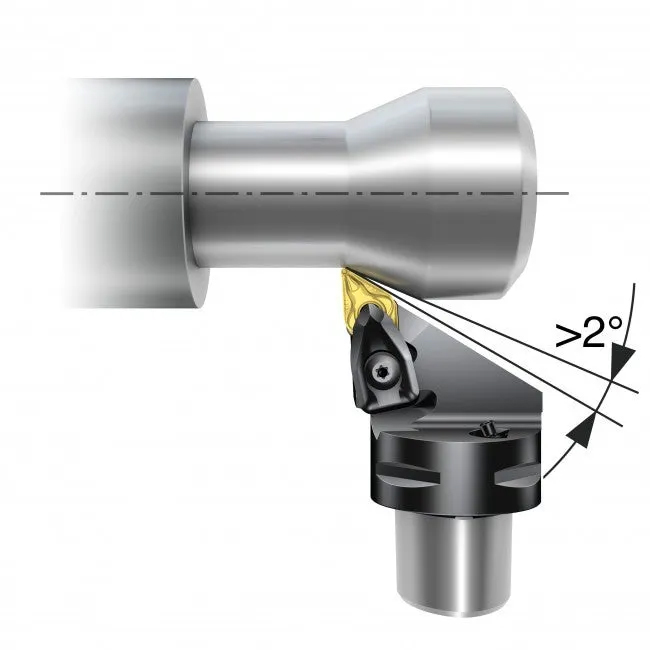

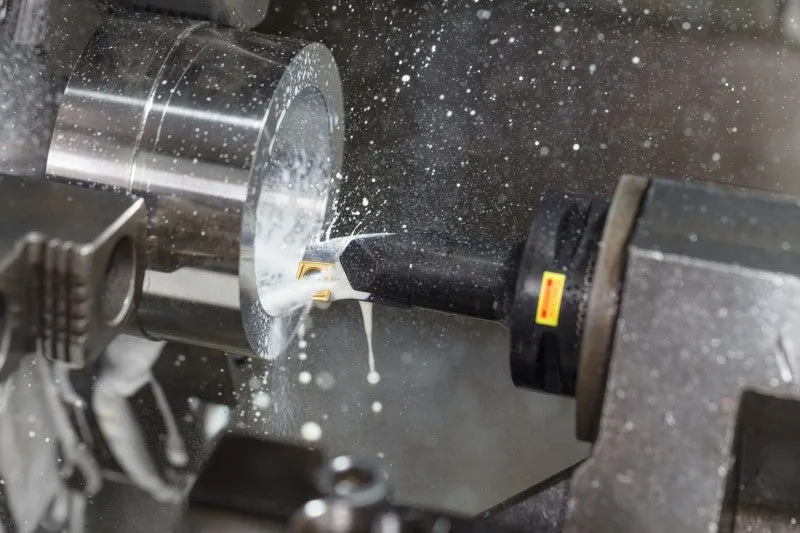
Chất lượng tốt khi tiện phụ thuộc chủ yếu vào hệ thống dao và cách sử dụng cùng vật liệu cắt.
Độ nhô
Để lắp đặt dao tiện tối ưu, dùng cán dao có độ nhô ngắn nhất có thể để tránh rung. Chúng tôi khuyến nghị dùng trục phụ (sub-spindle) hoặc ụ chống tâm (tailstock) để đỡ nếu có sẵn.
Khi gia công với độ nhô dài, đặc biệt quan trọng là lắp cán đúng để đảm bảo đủ diện tích kẹp. Chiều dài kẹp khuyến nghị là 4 × đường kính cán (D). Điều này tạo bố trí dao ổn định.
Cán tiện lỗ trụ và adaptor có thể kẹp trong ống kẹp chẻ (split sleeve). Cán và adaptor lớn có thể kẹp bằng hai nắp bạc chẻ.

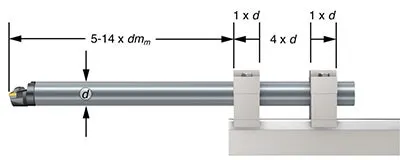
Độ nhô dao tối đa
| Loại cán | Tiện | Tiện rãnh | Tiện ren |
| Cán tiện lỗ thép | 4 x BD | 3 x BD | 3 x BD |
| Cán tiện lỗ carbide | 6 x BD | 5 x BD | 5 x BD |
|
Cán tiện lỗ thép giảm chấn
|
7 x BD 10 x BD |
5 x BD* | 5 x BD* |
|
Cán tiện lỗ giảm chấn gia cố carbide
|
14 x BD | 7 x BD | 7 x BD |
| *Cán 570-4C |
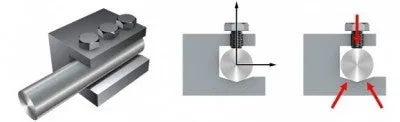
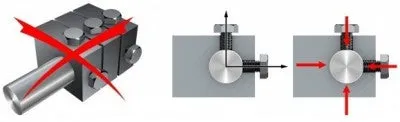
Để cán tiện lỗ hoạt động tốt nhất, tiếp xúc, thiết kế và dung sai kích thước giữa dao và cán kẹp là các yếu tố quan trọng. Độ ổn định tốt nhất đạt được với cán kẹp bao trọn toàn bộ thân cán. Không khuyến nghị cán kiểu V và cán trụ kẹp bằng vít.