
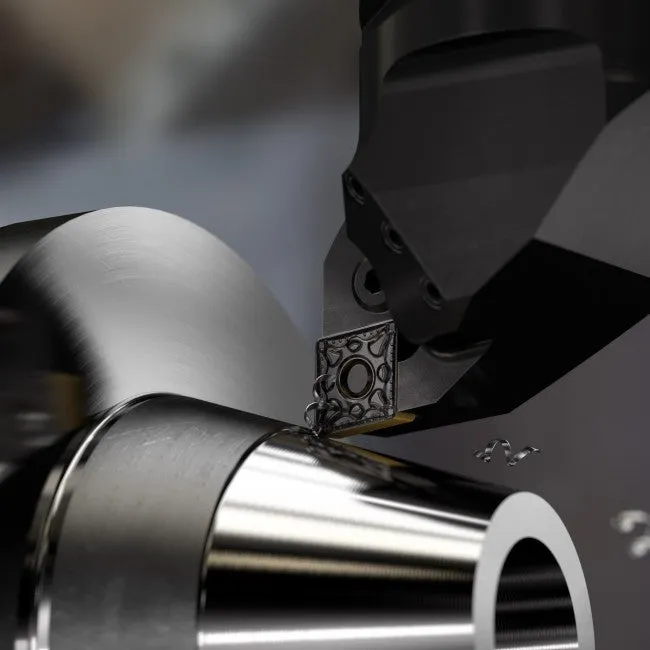
Để đạt chất lượng chi tiết tiện tốt, kiểm soát phoi là một trong những yếu tố quan trọng nhất cần xem xét. Hãy chọn thông số cắt đúng và tuân theo các mẹo ứng dụng của chúng tôi để đạt chất lượng sản phẩm tốt.
Kiểm soát phoi thành công
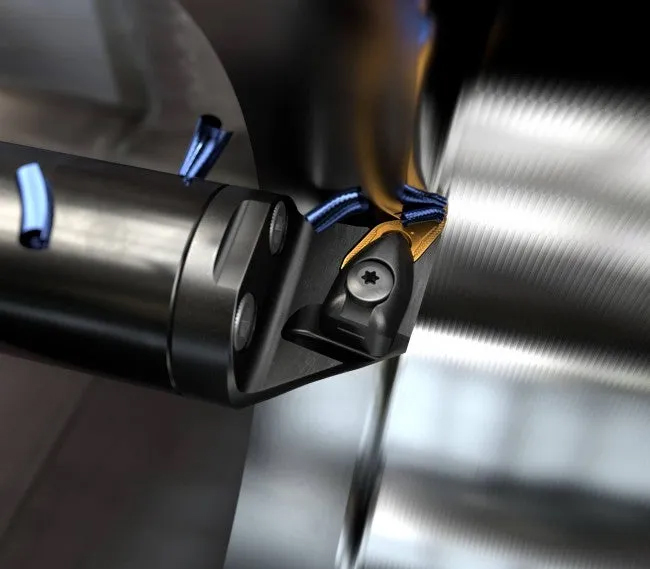
Kiểm soát phoi là một trong những yếu tố then chốt khi tiện và có ba phương án gãy phoi chính:
- Tự gãy (ví dụ gang xám)
- Gãy khi va vào dao
- Gãy khi va vào chi tiết
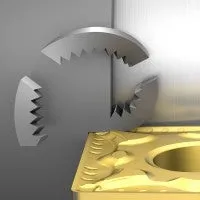
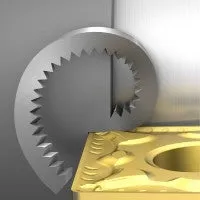
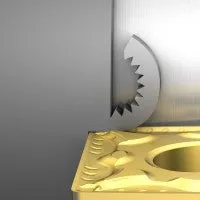
Các yếu tố ảnh hưởng đến gãy phoi
- Hình học mảnh dao: Dựa trên chiều rộng rãnh phoi và thiết kế hình học vi mô cũng như vĩ mô, phoi sẽ mở hơn hoặc bị nén chặt hơn
- Bán kính mũi dao: Bán kính mũi dao nhỏ kiểm soát phoi tốt hơn bán kính lớn
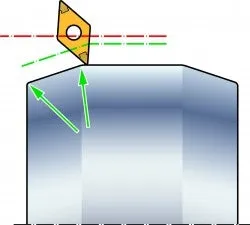
- Góc vào (góc dẫn): Tùy theo góc, phoi được hướng theo các hướng khác nhau; về phía vai hoặc ra khỏi vai
- Chiều sâu cắt: Tùy vật liệu chi tiết, chiều sâu cắt lớn hơn sẽ ảnh hưởng đến gãy phoi, tạo lực lớn hơn để gãy và đưa phoi ra ngoài
- Lượng tiến: Lượng tiến cao hơn nói chung tạo phoi chắc hơn. Trong một số trường hợp có thể hỗ trợ gãy phoi và kiểm soát phoi
- Tốc độ cắt: Thay đổi tốc độ cắt có thể ảnh hưởng đến hiệu quả gãy phoi
- Vật liệu: Vật liệu phoi ngắn (ví dụ gang) nói chung dễ gia công. Với vật liệu có độ bền cơ học cao và khả năng chống biến dạng từ từ (creep)
(xu hướng vật rắn di chuyển hoặc biến dạng chậm dưới ứng suất, ví dụ Inconel), gãy phoi cần được quan tâm nhiều hơn
Thông số cắt khi tiện
Luôn xem xét máy, dao, mảnh dao và vật liệu khi chọn tốc độ và lượng tiến đúng cho tiện.
- Bắt đầu với lượng tiến thấp để đảm bảo an toàn mảnh dao và chất lượng bề mặt, sau đó tăng lượng tiến để cải thiện gãy phoi
- Gia công với chiều sâu cắt lớn hơn bán kính mũi dao. Điều này sẽ giảm thiểu độ lệch hướng kính của mảnh dao — quan trọng trong tiện trong
- Đặt tốc độ cắt quá thấp sẽ dẫn đến tuổi thọ dao không đủ. Luôn chạy ở tốc độ cắt khuyến nghị, vc m/phút (ft/phút)
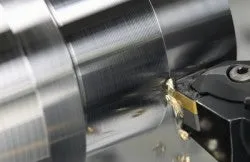
Cải thiện chất lượng chi tiết tiện bằng tưới nguội
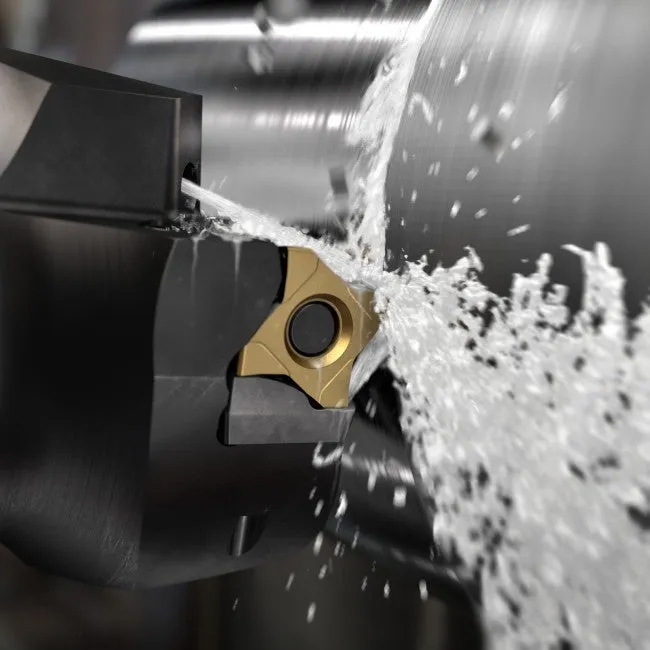
Khi tưới nguội được áp dụng đúng cách, nó sẽ tăng độ ổn định quy trình và cải thiện hiệu suất dao cũng như chất lượng chi tiết. Cân nhắc các điểm sau khi sử dụng tưới nguội:
- Dao có tưới nguội chính xác được khuyến nghị mạnh cho các ứng dụng tinh
- Áp suất tưới nguội cần thiết để gãy phoi phụ thuộc vào đường kính vòi (đầu ra), vật liệu gia công, chiều sâu cắt và lượng tiến
- Lưu lượng tưới nguội cần thiết phụ thuộc vào áp suất và tổng diện tích cấp tưới của các lỗ tưới nguội
- Trong các ứng dụng trung bình và thô, khuyến nghị sử dụng tưới nguội dưới
- Đối với nguyên công tinh, khuyến nghị sử dụng cả tưới nguội chính xác và tưới nguội dưới
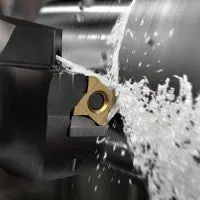
Giải quyết khó khăn bằng tưới nguội đúng cách
- Vấn đề kiểm soát phoi: Sử dụng tưới nguội trên
- Vấn đề kích thước: Thường do nhiệt độ quá cao — sử dụng cả tưới nguội trên và dưới, với áp suất cao nhất có thể
- Chất lượng bề mặt kém: Sử dụng tưới nguội trên nếu khuyết tật do phoi gây ra
- Tuổi thọ dao không ổn định ở nguyên công thô: Chỉ sử dụng tưới nguội dưới
- Tuổi thọ dao không ổn định ở nguyên công tinh: Sử dụng cả tưới nguội trên và dưới
- Thoát phoi kém ở nguyên công tiện trong: Sử dụng cả tưới nguội trên và dưới, với áp suất cao nhất có thể
Cách đạt chất lượng bề mặt tốt cho chi tiết tiện
Quy tắc chung về chất lượng bề mặt:
- Chất lượng bề mặt thường có thể cải thiện bằng tốc độ cắt cao hơn
- Hình học mảnh dao (góc trước trung tính, dương và âm, cũng như góc thoát dương) ảnh hưởng đến chất lượng bề mặt
- Lựa chọn grade mảnh dao có một số ảnh hưởng đến chất lượng bề mặt
- Khi có xu hướng rung, chọn bán kính mũi dao nhỏ hơn
Mảnh dao Wiper
Mảnh dao Wiper có khả năng tiện chi tiết ở lượng tiến cao — mà không mất khả năng tạo chất lượng bề mặt tốt hoặc khả năng gãy phoi.
Hướng dẫn chung: Gấp đôi lượng tiến, cùng chất lượng bề mặt. Cùng lượng tiến, chất lượng bề mặt tốt gấp đôi.
Mảnh dao Wiper được thiết kế để làm nhẵn bề mặt tạo ra khi mảnh dao tiến dọc theo chi tiết; hiệu ứng wiper chủ yếu dành cho tiện đường thẳng và tiện mặt đầu.
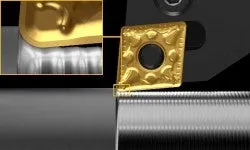
So sánh mảnh dao tiêu chuẩn với mảnh dao Wiper theo lượng tiến
Lưu ý! Tất cả giá trị cho bán kính tiêu chuẩn được tính toán lý thuyết. Giá trị cho bán kính Wiper dựa trên thực nghiệm với thép hợp kim thấp.
| Lượng tiến mm (inch) |
RE tiêu chuẩn 0.4 mm (0.016 inch) Ra µm (µinch) |
Wiper (-WF/-WM) RE 0.4mm (0.016 inch) Ra µm (µinch) |
Tiêu chuẩn RE 0.8 mm (0.031 inch) Ra µm (µinch) |
Wiper (-WMX) RE 0.8 mm (0.031 inch) Ra µm (µinch) |
| 0.07 (0.003) | 0.31 (12.4) | 0.30 (12.0) | – | – |
| 0.10 (0.004) | 0.63 (25.2) | 0.32 (12.8) | 0.31 (12.4) | – |
| 0.12 (0.005) | 0.90 (36.0) | 0.45 (18.0) | 0.45 (18.0) | – |
| 0.15 (0.006) | 1.41 (56.4) | 0.70 (28.0) | 0.70 (28.0) | 0.25 (10.0) |
| 0.18 (0.007) | 2.03 (80.8) | 1.00 (40.0) | 1.00 (40.4) | 0.30 (12.0) |
| 0.20 (0.008) | 2.50 (100.0) | 1.25 (50.0) | 1.25 (50.0) | 0.35 (14.0) |
| 0.22 (0.009) | 3.48 (139.2) | 1.74 (69.6) | 1.74 (69.6) | 0.40 (16.0) |
| 0.25 (0.010) | – | – | 2.25 (90.0) | 0.45 (18.0) |
| 0.28 (0.011) | – | – | 2.82 (112.8) | 0.50 (20.0) |
| 0.30 (0.012) | – | – | 3.23 (129.2) | 0.55 (22.0) |
| 0.35 (0.014) | – | – | 4.40 (176.0) | 0.60 (24.0) |
| 0.40 (0.016) | – | – | 5.75 (230.0) | 0.70 (28.0) |
| 0.45 (0.018) | – | – | 8.54 (341.6) | 1.1 (44.0) |
| 0.50 (0.020) | – | – | 10.55 (422.0) | 1.3 (51.0) |
| Lượng tiến mm (inch) |
RE tiêu chuẩn 1.2 mm (0.047 inch) Ra µm (µinch) |
Wiper (-WMX) RE 1.2mm (0.047 inch) Ra µm (µinch) |
Tiêu chuẩn RE 1.6 mm (0.063 inch) Ra µm (µinch) |
Wiper (-WMX) RE 1.6 mm 1) (0.063 inch) Ra µm (µinch) |
| 0.15 (0.006) | 0.47 (18.8) | – | – | – |
| 0.18 (0.007) | 0.68 (27.2) | – | – | – |
| 0.20 (0.008) | 0.83 (33.3) | 0.3 (12.0) | 0.63 (25.2) | – |
| 0.22 (0.009) | 1.16 (46.4) | 0.3 (12.0) | 0.87 (34.8) | – |
| 0.25 (0.010) | 1.50 (60.0) | 0.4 (16.0) | 1.12 (44.8) | 0.3 (12.0) |
| 0.28 (0.011) | 1.88 (75.2) | 0.4 (16.0) | 1.41 (56.4) | 0.35 (14.0) |
| 0.30 (0.012) | 2.16 (86.4) | 0.4 (16.0) | 1.62 (64.8) | 0.4 (16.0) |
| 0.35 (0.014) | 2.93 (117.2) | 0.5 (20.0) | 2.20 (88.0) | 0.4 (16.0) |
| 0.40 (0.016) | 3.83 (153.2) | 0.65 (26.0) | 2.88 (115.2) | 0.4 (16.0) |
| 0.45 (0.018) | 5.70 (228.0) | 0.85 (34.0) | 4.27 (170.8) | 0.5 (20.0) |
| 0.50 (0.020) | 7.03 (281.2) | 1.15 (46.0) | 5.27 (210.8) | 0.7 (28.0) |
| 0.55 (0.022) | 8.51 (340.4) | 1.2 (48.0) | 6.38 (255.2) | 0.9 (36.0) |
| 0.60 (0.024) | 10.13 (405.2) | 1.3 (52.0) | 7.59 (303.6) | 1.05 (42.0) |
| 0.65 (0.026) | – | – | 8.91 (356.4) | 1.25 (50.0) |
| 0.70 (0.028) | – | – | 10.31 (413.6) | 1.3 (52.0) |
| 0.85 (0.033) | – | – | 15.24 (609.6) | 1.9 (76.0) |
| 0.90 (0.035) | – | – | 17.09 (683.0) | 2.1 (84.0) |
- Giá trị cho bán kính 1.6 mm (0.06 inch) dựa trên mảnh dao DNMX
Mẹo ứng dụng cho tiện ngoài
Chi tiết dễ rung
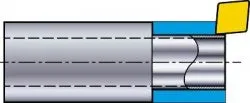
Cắt trong một lần chạy dao (ví dụ ống)
Khuyến nghị gia công toàn bộ chiều sâu cắt trong một lần chạy dao để hướng lực vào mâm cặp/trục chính theo phương dọc trục.
Ví dụ:
Đường kính ngoài (OD) 25 mm (0.984 inch)
Đường kính trong (ID) 15 mm (0.590 inch)
Chiều sâu cắt, ap = 4.3 mm (0.169 inch)
Chiều dày thành còn lại = 0.7 mm (0.028 inch)
| OD = 25 mm (0.984 inch) |
ap 4.3 mm (0.169 inch) |
 |
ID = 15 mm (0.590 inch) |
Có thể dùng góc vào gần 90° (góc dẫn 0°) để hướng lực cắt theo phương dọc trục. Điều này dẫn đến lực uốn tối thiểu trên chi tiết.
Cắt trong hai lần chạy dao
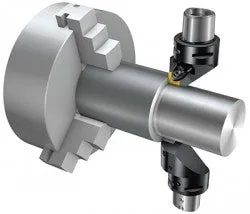
Gia công đồng bộ turret trên và dưới sẽ cân bằng lực cắt hướng kính và tránh rung cũng như uốn chi tiết.
Chi tiết mảnh / thành mỏng
Khi tiện chi tiết mảnh / thành mỏng, cân nhắc các điểm sau:
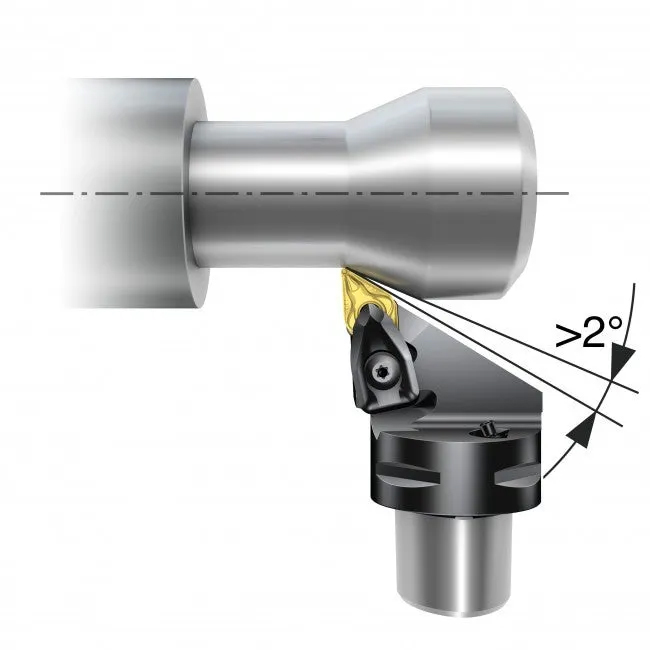
- Sử dụng góc vào gần 90° (góc dẫn 0°). Ngay cả thay đổi nhỏ (từ góc 91/−1 sang 95/−5 độ) cũng sẽ ảnh hưởng đến hướng lực cắt trong quá trình gia công
- Chiều sâu cắt,ap, nên lớn hơn bán kính mũi dao, RE. ap lớn tăng lực dọc trục, Fz, và giảm lực cắt hướng kính, Fx, vốn gây rung
- Sử dụng mảnh dao cạnh sắc và bán kính mũi dao RE nhỏ, tạo lực cắt thấp
- Cân nhắc sử dụng grade Cermet hoặc PVD để có khả năng chống mòn và cạnh mảnh dao sắc — phù hợp với loại nguyên công này
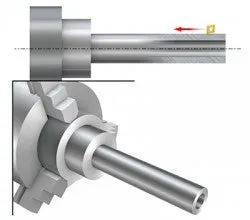
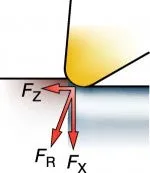
Tiện vai / tiện vai chi tiết
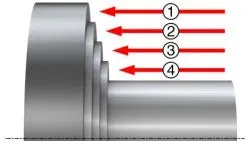
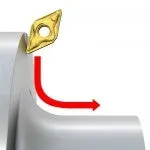
Tuân theo bước 1–5 để tránh hư hại cạnh mảnh dao. Phương pháp này rất có lợi cho mảnh dao phủ CVD và có thể giảm đáng kể nứt gãy.
Bước 1–4:
Giữ khoảng cách mỗi bước (1–4) bằng lượng tiến để tránh kẹt phoi.
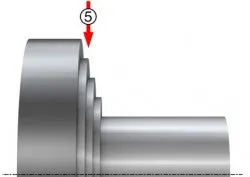
Bước 5:
Gia công đường cắt cuối trong một đường cắt thẳng đứng, bắt đầu từ đường kính ngoài hướng vào đường kính trong.
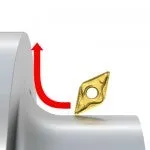
Vấn đề phoi cuốn quanh bán kính cũng có thể xảy ra nếu gia công từ trong ra ngoài khi tiện mặt đầu lên vai. Thay đổi đường dao có thể đảo hướng phoi và giải quyết vấn đề.
Tiện mặt đầu
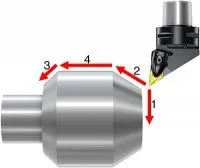
Bắt đầu với tiện mặt đầu (1) và vát mép (2). Nếu có thể và điều kiện hình học trên chi tiết cho phép, gia công vát mép (3). Đường tiện dọc (4) là nguyên công cuối và mảnh dao sẽ vào cũng như ra cắt êm khi gia công.
Tiện mặt đầu nên là nguyên công đầu tiên để thiết lập điểm tham chiếu trên chi tiết cho lần chạy dao tiếp theo.
Hình thành ba via thường là vấn đề ở cuối đường cắt (khi rời chi tiết). Để lại vát mép hoặc bán kính (lăn qua góc) có thể giảm thiểu hoặc tránh ba via.
Vát mép trên chi tiết giúp mảnh dao vào cắt êm hơn (cả khi tiện mặt đầu và tiện dọc).
Cắt gián đoạn
- Sử dụng grade PVD để có độ dai đường cạnh trong các ứng dụng gián đoạn nhanh, ví dụ thanh lục giác
- Sử dụng grade CVD dai để có độ dai khối trong các ứng dụng chi tiết lớn và gián đoạn nặng
- Cân nhắc sử dụng bẻ phoi chắc để tăng khả năng chống mẻ đủ
- Có thể có lợi khi tắt tưới nguội để tránh nứt nhiệt
Tinh chi tiết có rãnh thoát (rãnh mài)
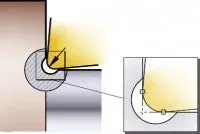
- Cạnh chắc và độ tin cậy cao hơn
- Chất lượng bề mặt tốt
- Khả năng dùng lượng tiến cao
Không vượt quá chiều rộng rãnh thoát và thực hiện rãnh thoát là nguyên công cuối để loại bỏ ba via.
Mẹo ứng dụng cho tiện trong
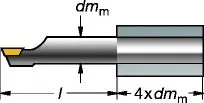
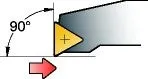
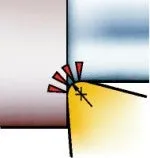
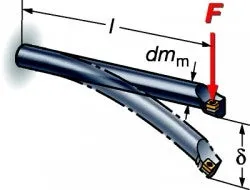
- Chọn đường kính thanh tiện lỗ lớn nhất có thể, nhưng đồng thời đảm bảo đủ khoảng trống để thoát phoi giữa thanh và lỗ
- Đảm bảo thoát phoi đủ so với thông số cắt đang áp dụng, và tạo đúng loại phoi
- Chọn độ vươn dài nhỏ nhất có thể nhưng đồng thời đảm bảo chiều dài thanh tiện lỗ cho phép chiều dài kẹp khuyến nghị. Chiều dài kẹp không bao giờ được nhỏ hơn ba lần đường kính thanh
- Sử dụng thanh tiện lỗ chống rung nếu gia công chi tiết nhạy rung
- Chọn góc vào càng gần 90° càng tốt (góc dẫn 0°) để hướng lực cắt dọc theo thanh tiện lỗ. Góc vào không bao giờ được nhỏ hơn 75° (góc dẫn −15°)
- Ưu tiên đầu tiên, mảnh dao indexable nên có hình cơ bản dương và hình học mảnh dao dương để giảm thiểu độ lệch dao
- Chọn bán kính mũi dao nhỏ hơn chiều sâu cắt
- Tiếp xúc cạnh cắt không đủ có thể tăng rung do ma sát khi cắt. Chọn tiếp xúc cạnh cắt lớn hơn bán kính mũi dao để có tác dụng cắt tốt
- Tiếp xúc cạnh cắt quá mức (chiều sâu cắt và/hoặc lượng tiến lớn) có thể tăng rung do độ lệch dao
- Mảnh dao không phủ hoặc phủ mỏng thường tạo lực cắt thấp hơn so với mảnh dao phủ dày. Điều này đặc biệt quan trọng khi tỷ lệ chiều dài/đường kính lớn. Cạnh cắt sắc thường cải thiện chất lượng lỗ bằng cách giảm thiểu xu hướng rung
- Hình học với bẻ phoi mở thường có lợi hơn cho tiện trong
- Grade mảnh dao có độ dai cao hơn có thể được cân nhắc trong một số nguyên công, vì có thể chịu rủi ro kẹt phoi hoặc xu hướng rung
- Cân nhắc đường dao thay thế nếu cần cải thiện tạo phoi
Mẹo ứng dụng cho tiện chi tiết cứng
Ngoài các khuyến nghị chung cho tiện, có một số yếu tố then chốt cần xem xét khi tiện chi tiết cứng (nếu quy trình sản xuất gồm chuẩn bị chi tiết trước khi tôi cứng):
- Tránh ba via
- Duy trì dung sai kích thước chặt
- Vát mép và tạo bán kính ở giai đoạn mềm
- Không vào hoặc ra cắt đột ngột
- Vào hoặc ra bằng cách lăn vào hoặc ra khỏi đường cắt
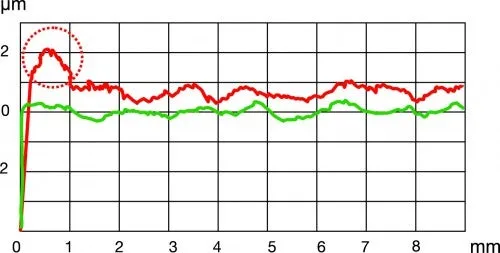
Trục X: Chiều dài đặc trưng
Trục Y: Độ lệch đường kính
Setup
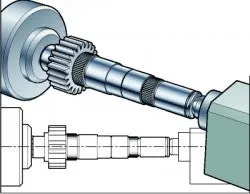
- Độ ổn định máy tốt, kẹp chặt và căn chỉnh chi tiết là then chốt
- Theo hướng dẫn, tỷ lệ chiều dài/đường kính chi tiết đến 2:1 thường chấp nhận được với chi tiết chỉ được đỡ một đầu. Nếu có thêm đỡ ụ chống tâm, tỷ lệ này có thể mở rộng
- Lưu ý rằng thiết kế đầu trục chính và ụ chống tâm đối xứng nhiệt sẽ tăng thêm độ ổn định kích thước
- Sử dụng hệ thống Coromant Capto®
- Giảm thiểu mọi độ vươn dài để tối đa độ cứng vững hệ thống
- Cân nhắc thanh tiện lỗ thân carbide và Silent Tools cho tiện trong
Hình học vi mô mảnh dao
Hai dạng chuẩn bị cạnh điển hình cho mảnh dao CBN là kiểu S và kiểu T.
- Kiểu S: Có độ bền đường cạnh tốt nhất. Chịu được mẻ vi mô và đảm bảo chất lượng bề mặt ổn định.
- Kiểu T: Cho chất lượng bề mặt tốt nhất ở cắt liên tục, và giảm thiểu ba via ở cắt gián đoạn. Lực cắt thấp hơn.
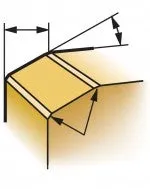
Vát mép với mài bóng nhẹ
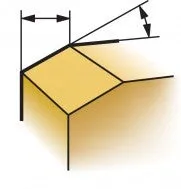
Vát mép không mài bóng
Hình học góc mảnh dao
- Nếu điều kiện ổn định, luôn dùng hình học Wiper để đạt chất lượng bề mặt tốt nhất.
- Sử dụng mảnh dao với góc vào tiếp cận thấp khi yêu cầu năng suất cao.
- Mảnh dao bán kính thông thường chỉ nên dùng khi độ ổn định kém (chi tiết mảnh, v.v.).
Gia công ướt hoặc khô
Tiện chi tiết cứng không tưới nguội là tình huống lý tưởng và hoàn toàn khả thi. Cả mảnh dao CBN và gốm đều chịu được nhiệt độ cắt cao, giúp loại bỏ chi phí và khó khăn liên quan đến tưới nguội.
Một số ứng dụng có thể cần tưới nguội, ví dụ để kiểm soát độ ổn định nhiệt của chi tiết. Trong trường hợp đó, đảm bảo dòng tưới nguội liên tục trong toàn bộ nguyên công tiện.
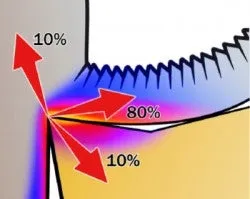
Nói chung, nhiệt sinh ra khi gia công phân bố vào phoi (80%), chi tiết (10%) và mảnh dao (10%). Điều này cho thấy tầm quan trọng của việc đưa phoi ra khỏi vùng cạnh cắt.
Thông số cắt và mòn
Nhiệt cao ở vùng cạnh cắt làm giảm lực cắt. Do đó tốc độ cắt quá thấp sinh ít nhiệt hơn và có thể gây gãy mảnh dao.
Mòn lõm dần ảnh hưởng đến độ bền mảnh dao, nhưng không ảnh hưởng nhiều đến chất lượng bề mặt. Ngược lại, mòn mặt sau dần ảnh hưởng đến dung sai kích thước.
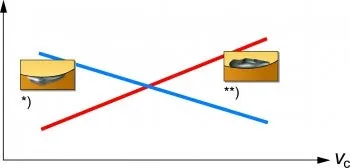
*) Mòn mặt sau **) Mòn lõm
Tiêu chí thay mảnh dao
Chất lượng bề mặt định trước (B) là tiêu chí thay mảnh dao thường gặp và thực tế. Chất lượng bề mặt được đo tự động tại trạm riêng và một giá trị được gán cho chất lượng hoàn thiện quy định.
Để có quy trình tối ưu và ổn định hơn, đặt số lượng chi tiết định trước (A) làm tiêu chí thay mảnh dao. Giá trị này nên thấp hơn 10–20% so với chất lượng bề mặt định trước; con số chính xác được xác định theo từng trường hợp.
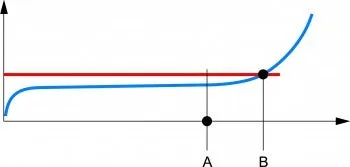
B: Chất lượng bề mặt định trước
Trục X: Số lượng chi tiết
Trục Y: Chất lượng bề mặt
Đường xanh: Mòn mảnh dao
Đường đỏ: Giá trị Ra/Rz tối đa
Chiến lược một đường cắt
Chiến lược “cắt bỏ kim loại” một đường cắt khả thi cho cả nguyên công ngoài và trong. Setup ổn định là quan trọng và độ vươn dài dao không được vượt quá đường kính thanh khi tiện trong (1×D). Để gia công tốt, chúng tôi khuyến nghị mảnh dao có vát mép, mài bóng nhẹ cùng tốc độ và lượng tiến vừa phải.
Ưu điểm
- Thời gian gia công nhanh nhất có thể
- Một vị trí dao
Nhược điểm
- Khó đạt dung sai kích thước chặt
- Tuổi thọ dao ngắn hơn (so với hai đường cắt)
- Độ lệch dung sai do mòn tương đối nhanh
Chiến lược hai đường cắt
Chiến lược hai đường cắt cho phép gia công không người giám sát với bề mặt tinh chất lượng cao. Chúng tôi khuyến nghị mảnh dao thô bán kính 1.2 mm (0.047 inch), và mảnh dao tinh chỉ có vát mép. Cả hai mảnh dao nên có hình học Wiper.
Ưu điểm
- Dụng cụ tối ưu cho thô và tinh
- An toàn cao hơn, dung sai chặt hơn và tiềm năng chạy lâu hơn giữa các lần thay dao
Nhược điểm
- Cần hai mảnh dao
- Hai vị trí dao
- Một lần thay dao thêm