
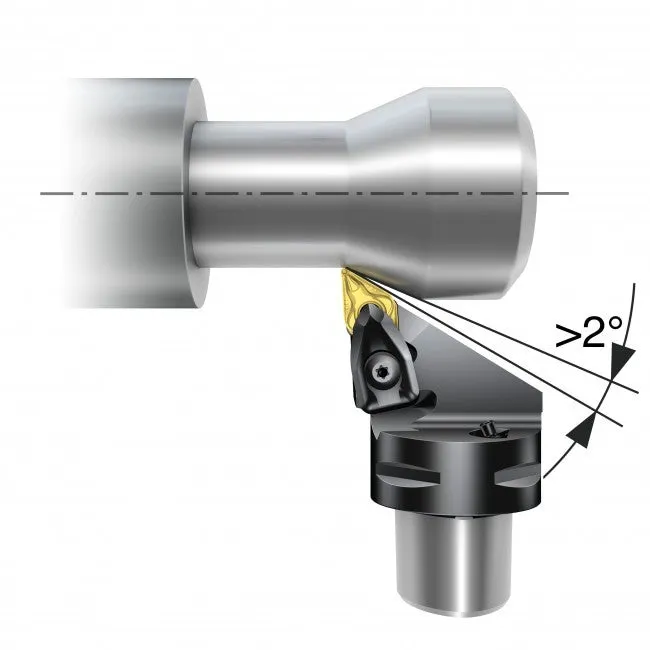
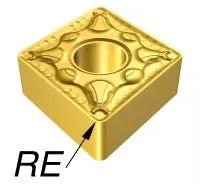
Có nhiều thông số cần xét khi chọn mảnh tiện. Hãy chọn cẩn thận hình học mảnh, mác dao, hình dạng mảnh (góc mũi), kích thước mảnh, bán kính mũi và góc vào (góc dẫn) để đạt kiểm soát phoi tốt và hiệu suất gia công.
- Chọn hình học mảnh theo nguyên công đã chọn, ví dụ tinh
- Chọn góc mũi lớn nhất có thể trên mảnh để tăng độ bền và tính kinh tế
- Chọn kích thước mảnh theo chiều sâu cắt
- Chọn bán kính mũi lớn nhất có thể để tăng độ bền mảnh
- Chọn bán kính mũi nhỏ hơn nếu có xu hướng rung
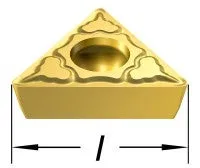
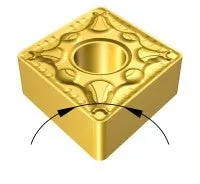
Hình học mảnh tiện
Hình học tiện có thể chia thành ba kiểu cơ bản được tối ưu cho tinh, trung bình và thô. Biểu đồ thể hiện vùng làm việc của từng hình học, dựa trên khả năng gãy phoi chấp nhận được, theo lượng tiến dao và chiều sâu cắt.
Thô
Tổ hợp chiều sâu cắt và lượng tiến dao cao. Các nguyên công đòi hỏi độ an toàn lưỡi cắt cao nhất.
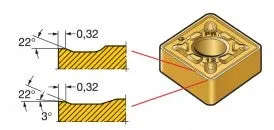
Trung bình
Từ nguyên công trung bình đến thô nhẹ. Dải rộng tổ hợp chiều sâu cắt và lượng tiến dao.
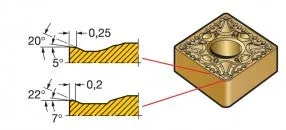
Tinh
Nguyên công với chiều sâu cắt nhẹ và lượng tiến dao thấp. Các nguyên công đòi hỏi lực cắt thấp.
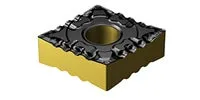
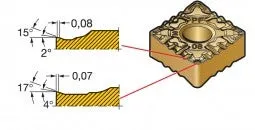
|
ap |
|||
| inch | mm | ||
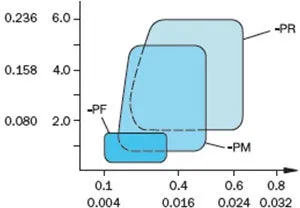 |
Lượng tiến dao fn | ||
| mm | |||
| inch |
Ví dụ trên minh họa giải pháp cho thép; còn có các lựa chọn khác cho mọi nhóm vật liệu.
Hình học Wiper tiện
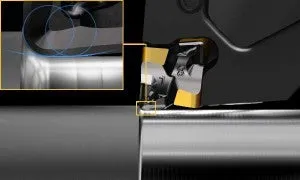
Dùng mảnh wiper để cải thiện độ nhám bề mặt với thông số cắt tiêu chuẩn, hoặc giữ nguyên độ nhám ở lượng tiến dao cao hơn đáng kể.
Hình học wiper -WMX là lựa chọn đầu tiên và là điểm khởi đầu tốt cho hầu hết ứng dụng. Khi điều kiện thay đổi, luôn có phương án thay thế hiệu quả.
Chọn hình học wiper dương để giảm lực và duy trì năng suất khi gặp vấn đề rung.
Chọn hình học wiper như sau:
-WL: Để cải thiện kiểm soát phoi khi chuyển sang fn/ap thấp hơn.
-WF: Cải thiện kiểm soát phoi ở fn/ap thấp hơn. Cũng dùng khi lực cắt thấp hơn nếu xảy ra rung.
-WMX: Luôn là lựa chọn đầu tiên trong vùng ứng dụng phoi rộng. Mang lại năng suất tối đa, tính linh hoạt và kết quả tốt nhất.
-WR: Khi cần đường lưỡi cắt bền hơn, ví dụ với cắt gián đoạn.